为什么CNC车削与铣削的搭配决定了零件质量与成本?
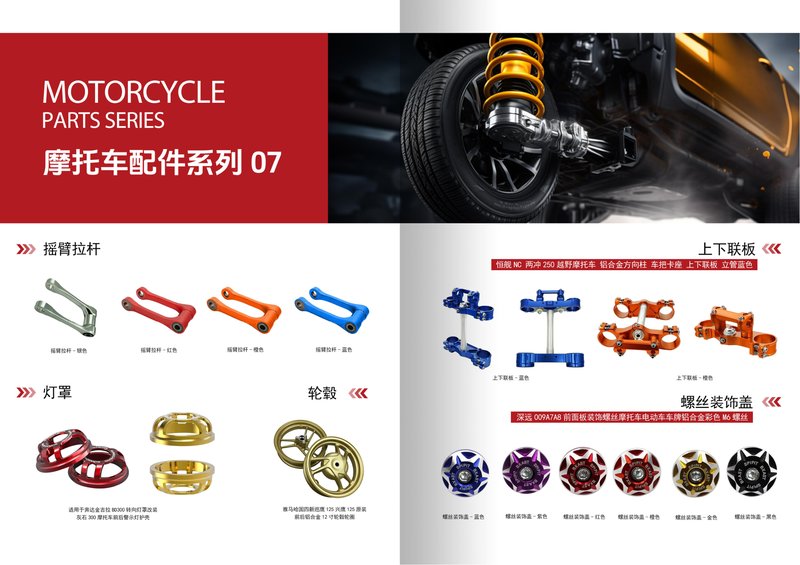
在精密CNC定制领域,车削与铣削是两种最基础的加工方式,但很多采购商甚至部分工程师对它们的搭配逻辑并不清晰。江门市富兴旺五金有限公司自2012年成立以来,在摩托车配件和铝合金CNC加工中积累了丰富经验,我们发现:合理的车铣搭配不仅能提升零件精度,还能显著缩短交期、降低废品率。本文将从实际生产角度,拆解车削与铣削的配合原则。
一、车削与铣削的核心差异:先理解再搭配
1. 车削:擅长回转体、高同心度
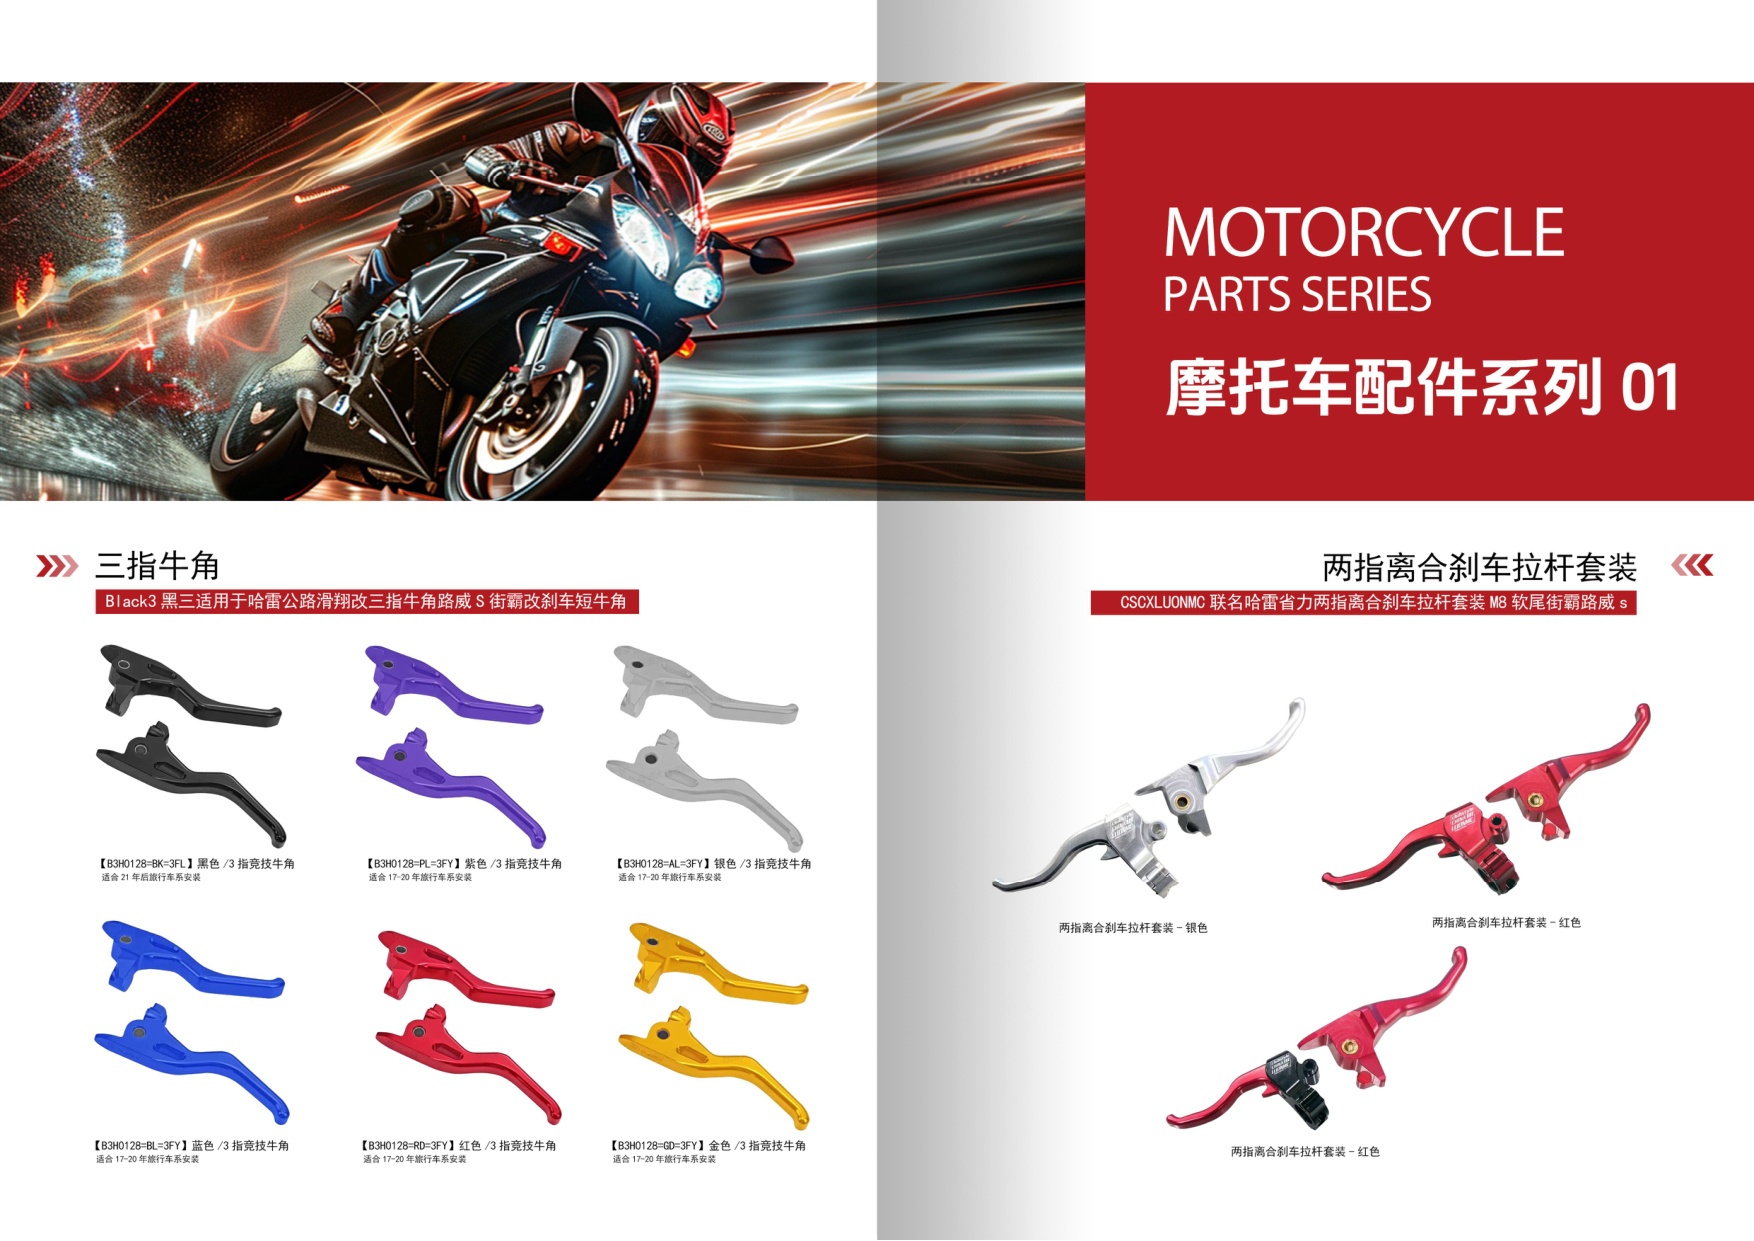
数控车床加工主要针对圆柱形、圆锥形、螺纹等回转体零件。工件旋转、刀具直线进给,天然保证圆度和同轴度。例如摩托车轮毂轴套、刹车活塞、化油器接头等,车削是首选。富兴旺的CNC车床可稳定实现±0.01mm的尺寸公差。
2. 铣削:擅长平面、槽、异形轮廓
铣削通过刀具旋转、工件移动,适合加工平面、台阶、沟槽、齿轮、曲面等。对于摩托车配件中的发动机箱体、链轮、刹车卡钳等复杂结构,铣削不可或缺。铝合金CNC加工中,铣削还能实现轻量化镂空设计。
二、车铣搭配的四种典型场景
场景1:先车后铣——回转体上加工特征
例如摩托车转向柱:先用数控车床加工外圆和螺纹,再铣削键槽、扁位或安装孔。富兴旺的工艺路线是:车削保证基准同心,铣削以车削面为基准装夹,避免二次装夹误差。这是最经济的搭配,适合批量生产。
场景2:先铣后车——异形件上加工回转面
某些铝合金CNC加工件(如摩托车手把管座)外形为异形,需先铣出基准面,再车削内孔或端面。此时要特别注意铣削后的应力释放,否则车削时易变形。富兴旺在粗铣后安排去应力退火,再精车,保证精度。
场景3:车铣复合——一次装夹完成多面加工
对于高精度摩托车配件(如ABS传感器环),我们使用车铣复合中心,一次装夹完成车外圆、铣齿、钻孔。优势:消除多次装夹误差,同轴度可达0.005mm。富兴旺拥有多台车铣复合设备,专攻精密CNC定制中的复杂件。
场景4:车削为主、铣削为辅——大批量小零件
如摩托车化油器主量孔,主体为回转体,但需要铣一个定位扁。此时采用数控车床加装动力刀具,在车削循环中直接铣扁,效率比二次装夹提升40%。富兴旺的走心机可一次完成。
三、搭配时不可忽视的三个工艺要点
1. 基准统一原则
车削和铣削的基准尽量重合。若必须转换,需在图纸上标注清楚。富兴旺的工程师会在DFM阶段向客户建议增加工艺凸台或基准孔,避免因基准不统一导致位置度超差。
2. 切削参数与材料匹配
铝合金CNC加工时,车削线速度可达300-500m/min,铣削每齿进给0.05-0.15mm。但若加工不锈钢摩托车配件,参数需降低30%。富兴旺针对不同材料建立了参数数据库,确保车铣衔接处无毛刺、无接刀痕。
3. 热处理与去应力
车铣交替加工会产生加工应力。建议粗加工后安排去应力退火,再精加工。富兴旺为摩托车配件客户提供“粗车-去应力-精车-精铣”全流程服务,废品率控制在0.5%以内。
四、江门CNC加工厂的选择建议
选择江门CNC加工厂时,不要只看设备数量。富兴旺拥有2000㎡厂房、100+台CNC设备,但更关键的是我们积累了13年摩托车配件与精密CNC定制经验。我们建议客户:
- 提供完整3D图纸和公差要求;
- 说明使用场景(如震动、温度、负载);
- 允许我们提出车铣搭配优化方案。
例如某摩托车刹车泵体,客户原设计需两次车削+三次铣削,富兴旺改为车铣复合一次装夹,成本降低22%,交期从15天缩至8天。
五、结语:让专业团队帮您优化车铣搭配
CNC车削与铣削的搭配没有固定公式,需要根据零件形状、批量、精度和材料综合判断。江门市富兴旺五金有限公司专注CNC加工、数控车床加工、铝合金CNC加工,为摩托车配件和精密CNC定制客户提供从工艺分析到批量交付的一站式服务。无论您需要车削、铣削还是车铣复合,我们都能给出最优方案。
欢迎发送您的图纸到富兴旺,我们将免费提供加工工艺建议与报价。点击联系,24小时内回复。