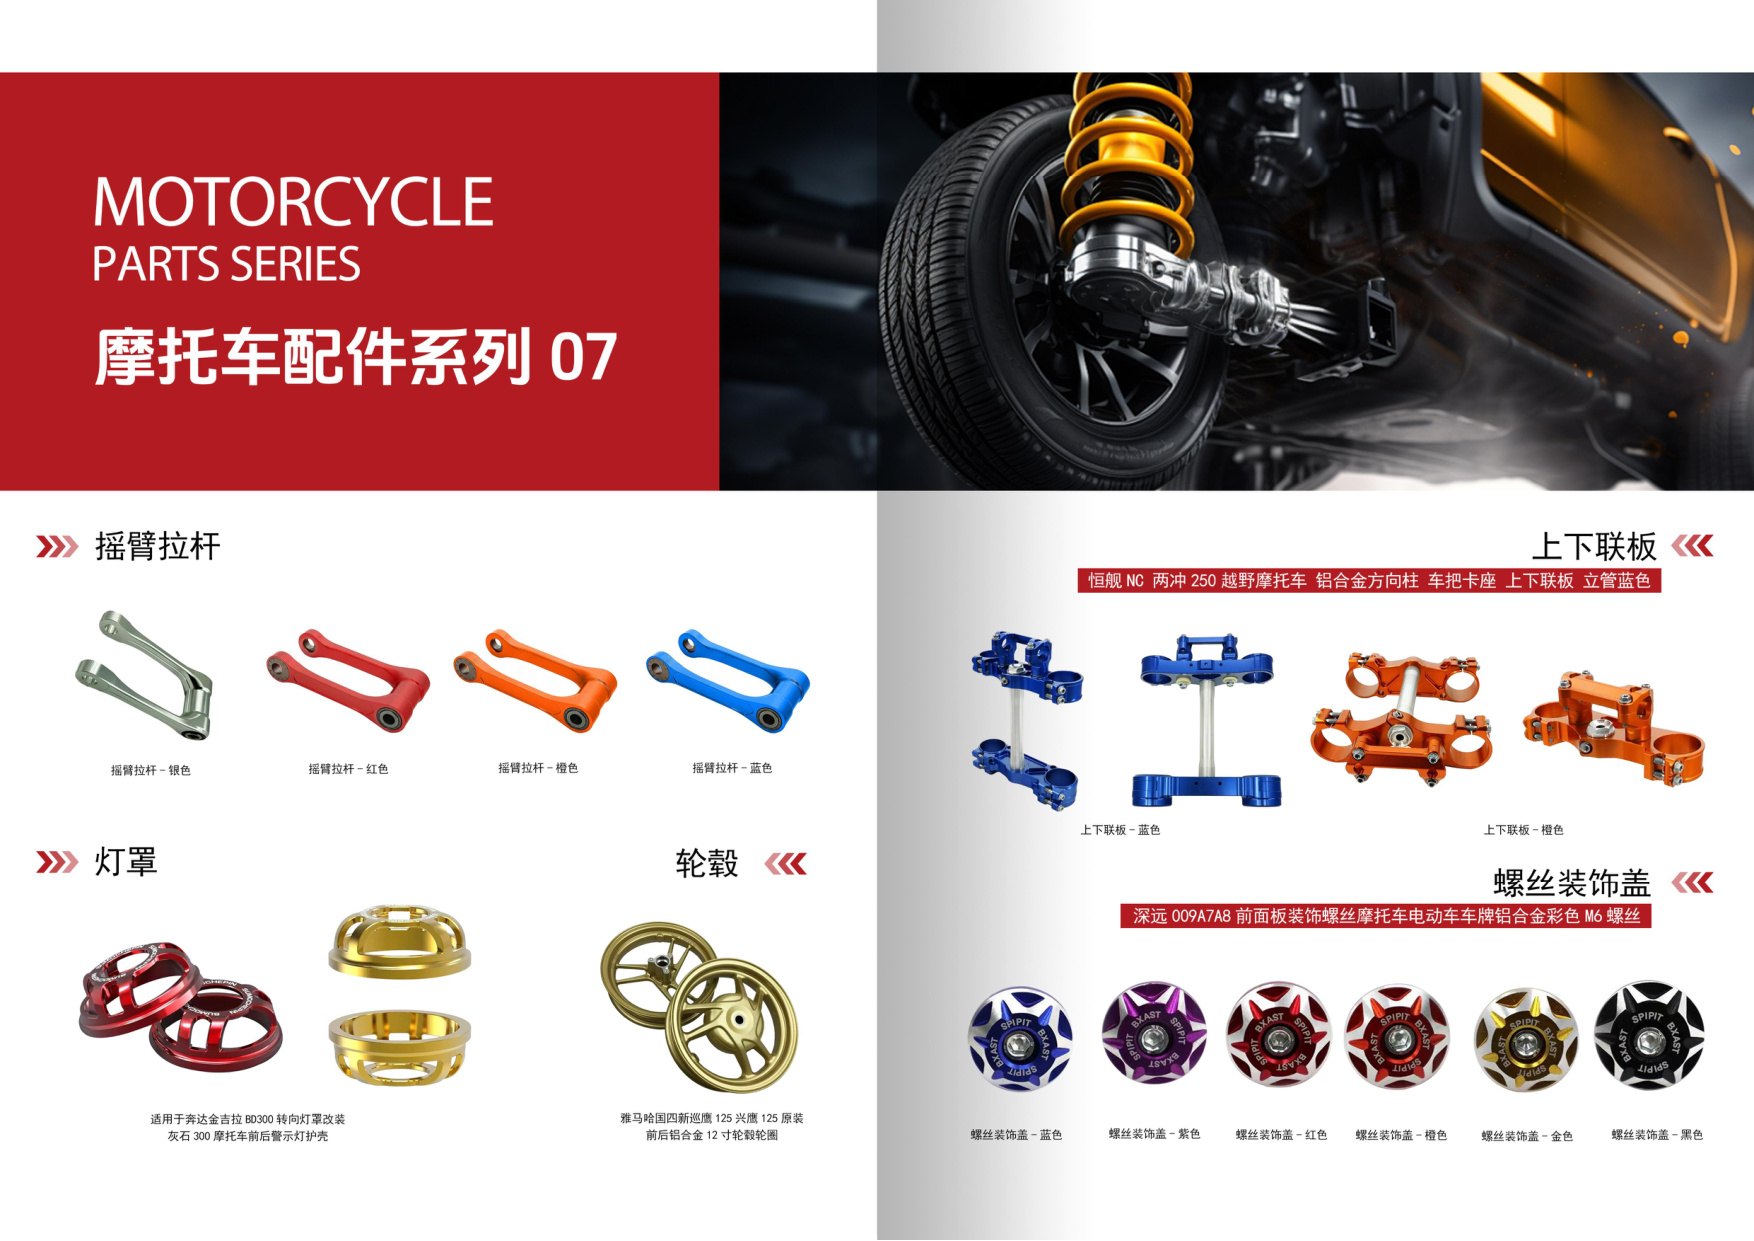
在CNC加工行业中,表面处理是决定零件最终性能与外观的关键环节。对于摩托车配件、精密CNC定制件而言,阳极氧化与电镀是两种最常见的表面处理工艺。许多客户在咨询铝合金CNC加工时都会问:我的零件到底该选阳极氧化还是电镀?作为一家2012年成立、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司结合多年数控车床加工经验,为您系统梳理两种工艺的差异与选择逻辑。
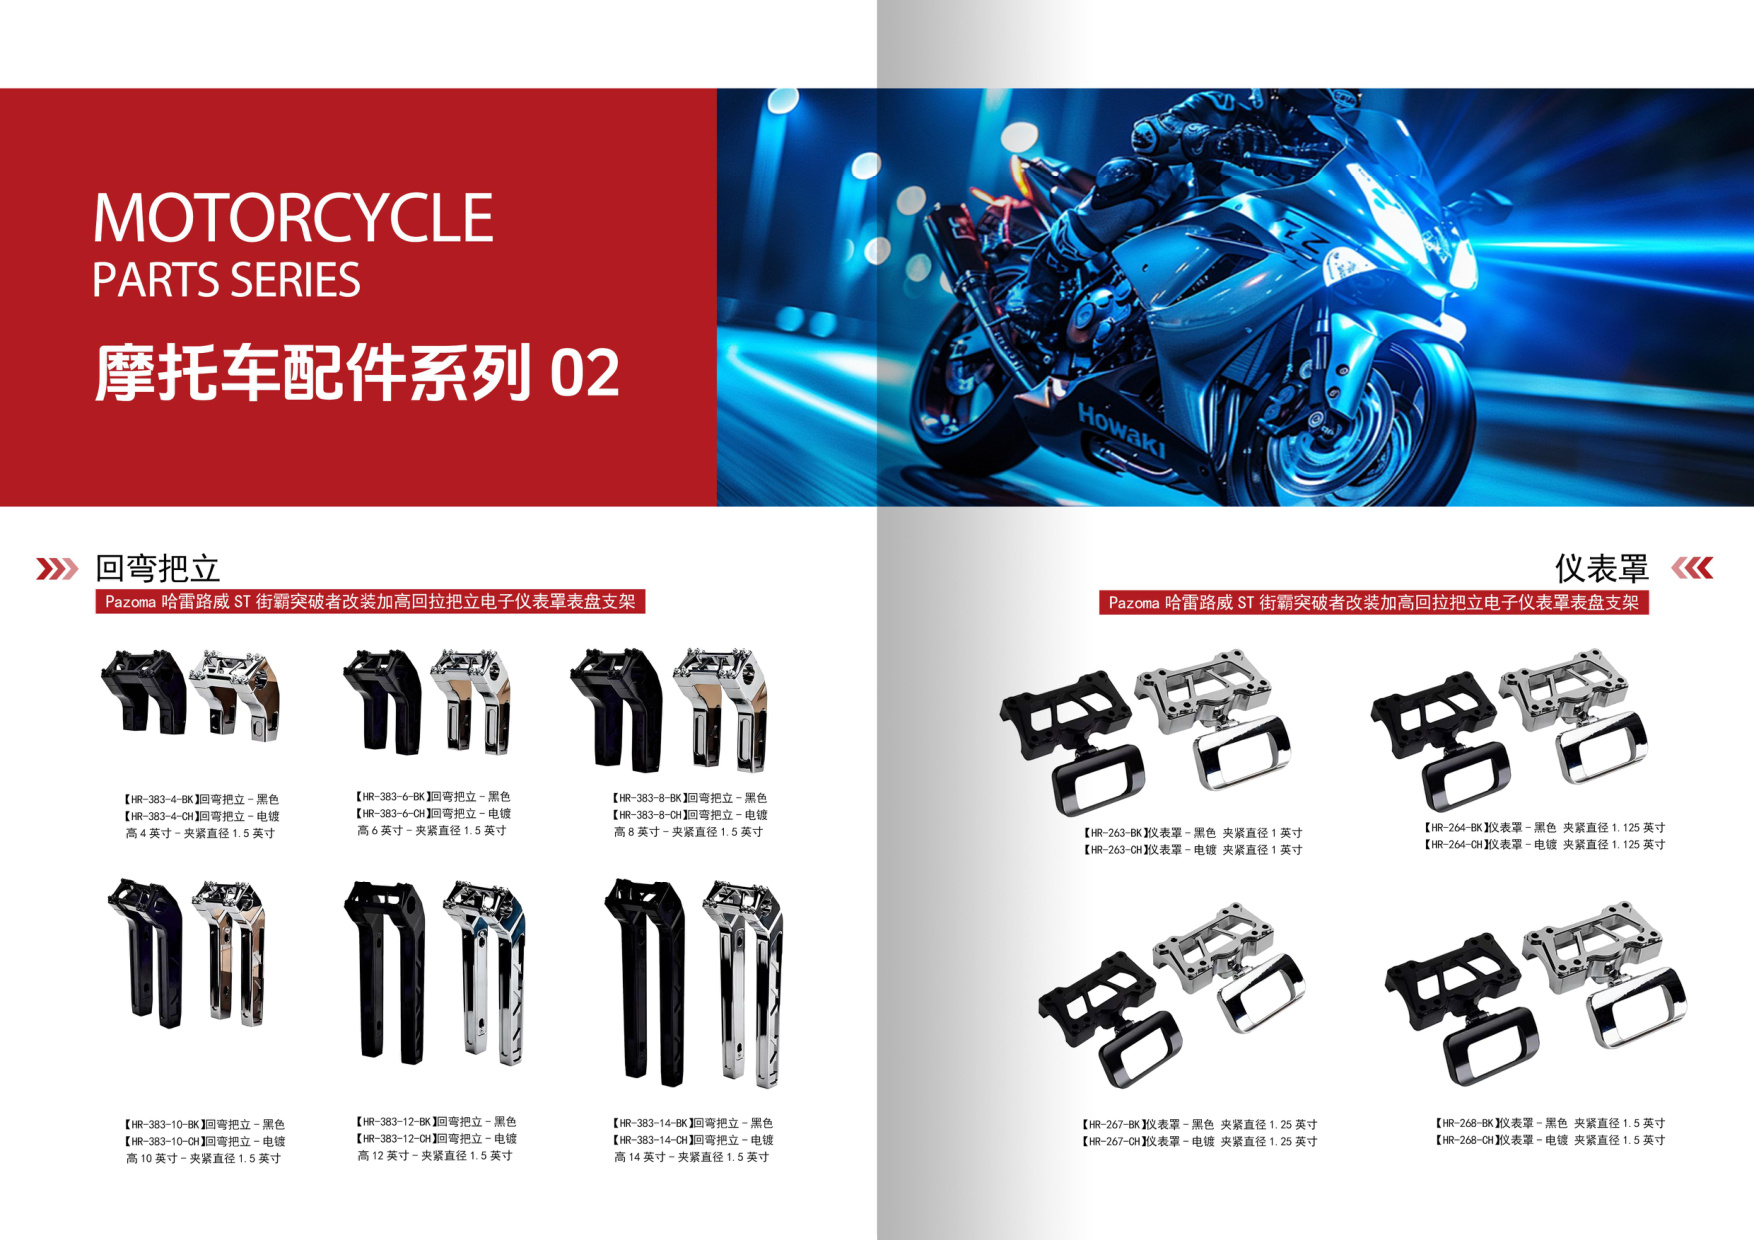
一、阳极氧化与电镀的基本原理差异
1. 阳极氧化:让铝自身“长”出保护层
阳极氧化是一种电化学过程,主要用于铝合金。将铝件置于电解液中通电,使其表面原位生成一层致密的氧化铝薄膜。这层膜与基体结合牢固,不会像涂层那样剥落。通过控制工艺参数,氧化膜厚度可达5-25微米,硬质阳极氧化甚至可达50微米以上。
2. 电镀:在表面“镀”上一层金属
电镀则是将零件作为阴极,在电解液中使金属离子还原沉积在表面,形成金属镀层。常见镀种包括镀锌、镀镍、镀铬、镀银等。电镀可应用于钢、铁、铜、铝等多种基材,但铝件电镀前通常需要特殊的预处理(如浸锌)才能保证结合力。
二、性能对比:从六个维度看选择依据
1. 耐腐蚀性
阳极氧化膜在自然环境中非常稳定,尤其适合户外使用的摩托车配件。电镀层中,镀锌和镀铬也有良好耐蚀性,但若镀层有孔隙或破损,基体易发生电化学腐蚀。对于长期暴露在雨水和盐雾中的零件,阳极氧化通常更可靠。
2. 耐磨性
硬质阳极氧化表面硬度可达HV400-500,接近淬火钢,适合经常摩擦的零件,如摩托车刹车手柄、脚踏板。电镀铬硬度也很高(HV800-1000),但镀层较薄时易被磨穿。若零件需要高耐磨且基材为铝,优先考虑硬质阳极氧化。
3. 外观与色彩
阳极氧化可染成黑、银、红、蓝、金等多种颜色,且保持金属质感,色彩均匀持久。电镀则呈现金属本色(如亮铬、亮镍),装饰性强但颜色选择少。对于追求个性化外观的精密CNC定制件,阳极氧化更具设计自由度。
4. 尺寸影响
阳极氧化膜约一半向内生长、一半向外生长,对精密尺寸影响较小,通常可控制在微米级。电镀层完全向外生长,可能改变配合尺寸,对于公差要求严格的数控车床加工件,需提前预留镀层厚度。
5. 成本与批量
阳极氧化工艺相对简单,批量生产成本较低,尤其适合铝件。电镀因涉及多种金属和复杂前处理,成本通常更高。但若零件基材为钢或铜,电镀可能是唯一选择。
6. 环保性
现代阳极氧化工艺已大幅改善环保表现,废液处理相对成熟。电镀涉及重金属离子,环保压力更大,部分镀种(如六价铬)已受严格限制。
三、如何为您的CNC加工零件做选择?
1. 看基材
如果零件是铝合金,阳极氧化是首选,兼顾性能与成本。如果是钢、铁、铜,则只能选择电镀。我们常遇到客户拿铝合金件询问电镀,这时我们会建议改用阳极氧化,以避免结合力问题。
2. 看使用环境
户外、潮湿、盐雾环境(如摩托车外露件)优先阳极氧化。室内、干燥环境且需要导电或焊接的零件,可考虑电镀(如镀锡、镀银)。
3. 看功能需求
需要绝缘、耐磨、耐候,选阳极氧化。需要导电、钎焊、特定电磁性能,选电镀。例如摩托车发动机内部的铝制传感器壳体,若需散热和绝缘,阳极氧化更合适。
4. 看外观要求
希望有颜色、保持金属质感,选阳极氧化。希望镜面亮光、高反射,选电镀铬或镀镍。
四、富兴旺五金的实践建议
在江门市富兴旺五金有限公司,我们每年为众多摩托车配件和精密CNC定制项目提供表面处理配套服务。我们的经验是:铝合金CNC加工件,80%以上场景推荐阳极氧化;若客户坚持电镀,我们会先做浸锌预处理并严格测试结合力。对于钢制摩托车配件,我们通常推荐镀锌或镀铬,并可根据盐雾测试要求调整镀层厚度。无论您选择哪种工艺,我们都能在CNC加工阶段预留合适的尺寸余量,确保表面处理后零件仍满足装配要求。
作为一家拥有100+台CNC设备的江门CNC加工厂,我们不仅提供数控车床加工和铝合金CNC加工,还能为您整合阳极氧化、电镀、喷涂等一站式表面处理资源,减少您多头沟通的成本。
五、结论:没有最好,只有最合适
阳极氧化与电镀各有优势,选择的关键在于基材、使用环境、功能需求和外观要求。如果您不确定如何选择,最直接的方式是咨询专业的CNC加工厂。我们建议您在图纸阶段就与加工方沟通表面处理要求,以便我们优化工艺路线和公差设计。
欢迎发送您的零件图纸到江门市富兴旺五金有限公司,我们将为您免费评估并报价,同时提供阳极氧化与电镀的选型建议。让我们用专业的CNC加工能力,为您的摩托车配件和精密定制项目保驾护航。