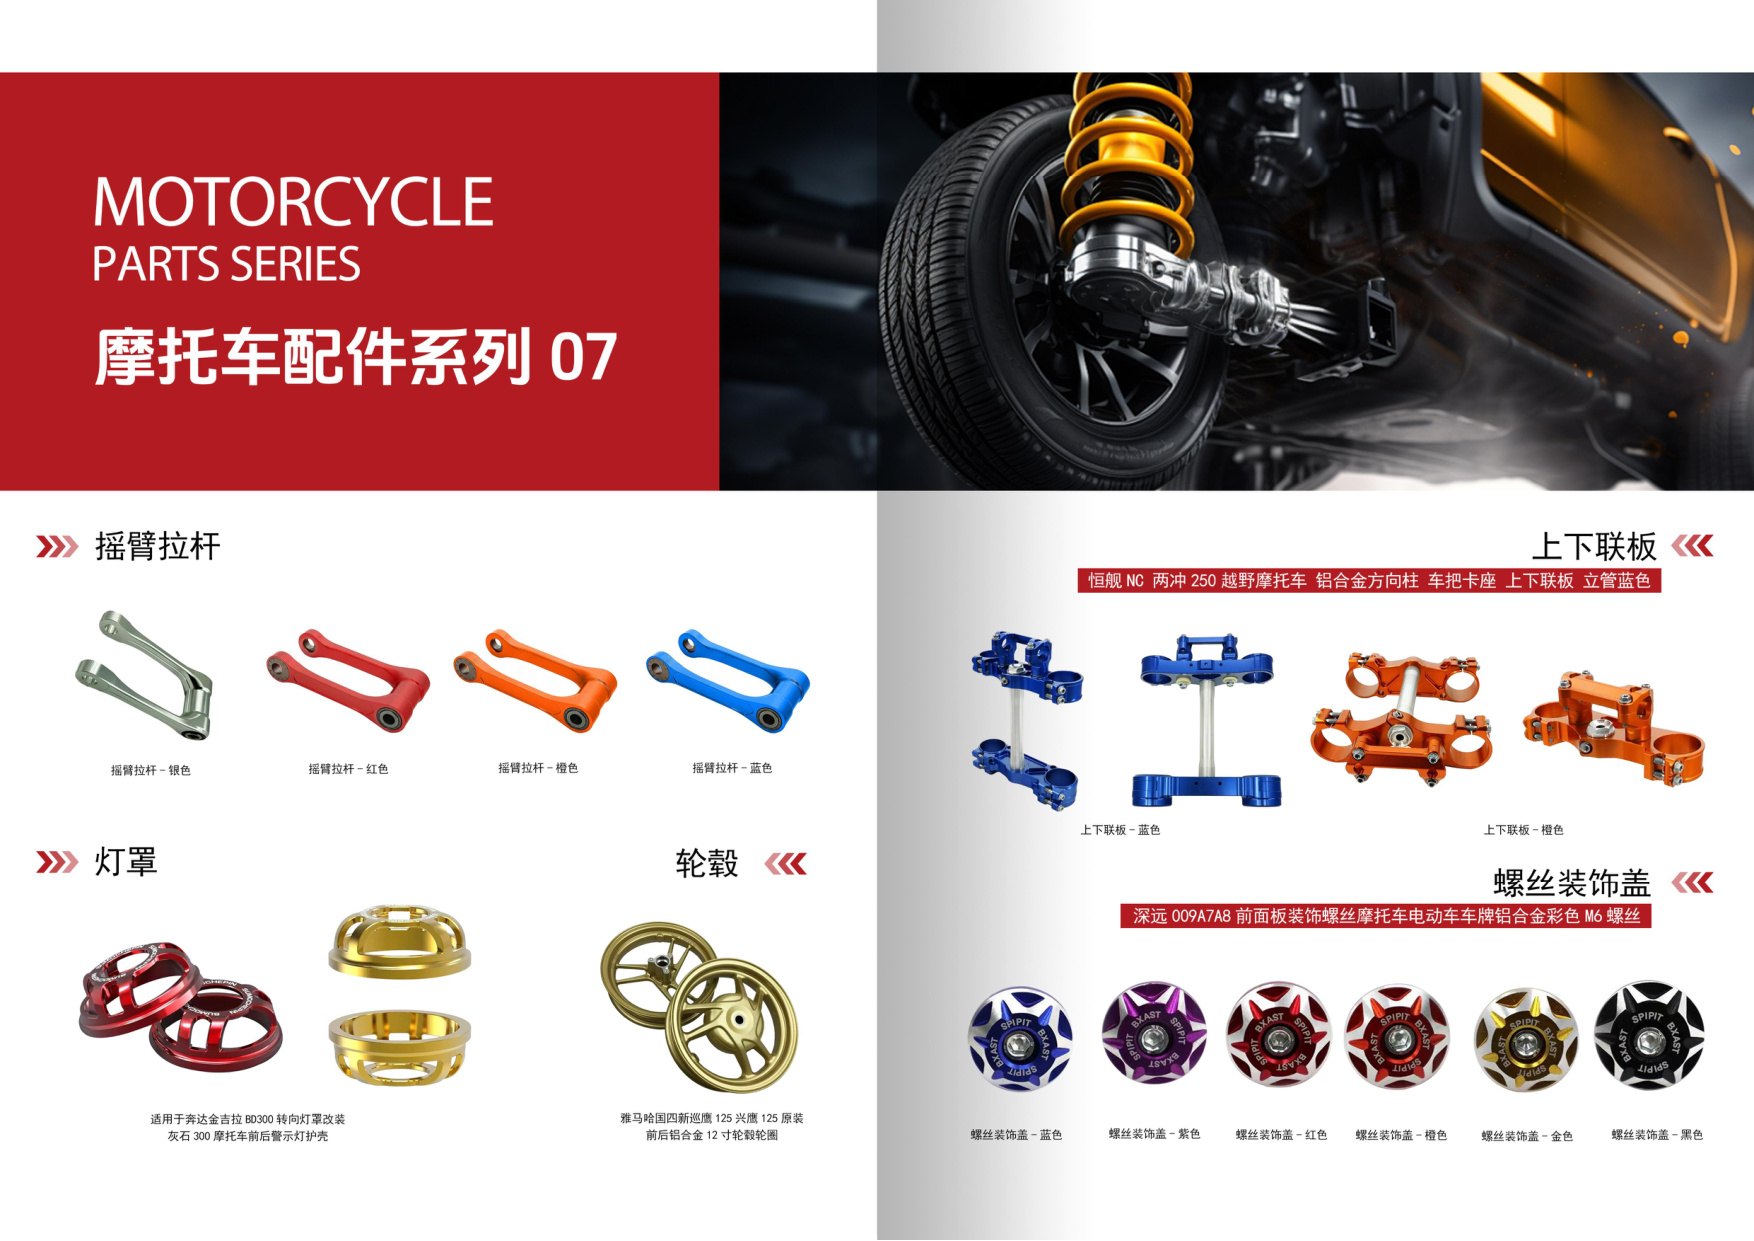
在制造业向高端化转型的今天,CNC加工精度直接决定了产品的性能与寿命。对于摩托车配件这类对配合度要求极高的零件,微米级的误差都可能导致异响、磨损甚至安全事故。作为一家成立于2012年、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在长期服务摩托车配件与精密CNC定制客户的过程中,积累了丰富的精度控制经验。本文将系统梳理CNC加工精度的核心控制要点,帮助您从源头提升零件质量。
一、设备基础:机床精度是CNC加工的根基
机床自身的几何精度和热稳定性是决定CNC加工精度的首要因素。一台数控车床加工时,主轴径向跳动、导轨直线度、丝杠反向间隙都会直接复制到工件上。富兴旺五金在设备选型上坚持高刚性、高精度原则,并建立定期激光干涉仪检测制度,确保每台设备处于最佳状态。对于铝合金CNC加工,高速主轴能减少切削力引起的变形;而对于钢件重切削,则需要足够的床身阻尼。没有稳定的设备基础,任何工艺优化都是空中楼阁。
二、刀具管理:细节决定精密CNC定制的成败
1. 刀具选择与磨损监控
刀具的几何角度、涂层和动平衡等级直接影响切削力和表面粗糙度。在精密CNC定制中,我们针对不同材料匹配专用刀具:铝合金CNC加工选用大前角、抛光槽型刀片,避免积屑瘤;不锈钢加工则采用耐高温涂层。同时,通过加工数量或声发射传感器监控刀具磨损,及时更换,防止因刀具磨损导致尺寸超差。
2. 刀柄与夹持精度
再好的刀具,如果夹持系统跳动大,也无法实现高精度。我们优先使用液压刀柄和热缩刀柄,其重复夹持精度可达0.003mm以内。对于数控车床加工,则定期检测卡盘跳动,确保工件装夹稳定。
三、工艺优化:从装夹到切削参数的全面控制
1. 装夹与基准统一
装夹变形是精度流失的隐形杀手。对于薄壁摩托车配件,我们设计专用软爪或真空吸盘,分散夹紧力。同时遵循“基准统一”原则,减少基准转换误差。例如加工铝合金轮毂时,先以中心孔定位完成一面,再以加工面定位完成另一面,保证同轴度。
2. 切削参数与冷却
切削三要素(线速度、进给、切深)需根据材料与刀具匹配。过高线速度会加剧刀具磨损,过低则产生积屑瘤。在铝合金CNC加工中,我们采用高转速、大进给、小切深策略,配合高压冷却,有效排屑并控制热变形。对于精密CNC定制中的细长轴,则采用跟刀架和低进给,防止让刀。
3. 热变形控制
机床热变形和工件热膨胀是精密加工的大敌。我们通过预热机床、控制切削液温度、合理安排粗精加工间隔,让工件充分冷却后再精加工。夏季车间温度波动大时,还会对关键尺寸进行温度补偿。
四、检测与补偿:闭环控制保精度
没有检测就没有精度。富兴旺五金配备三坐标测量机、影像仪和气动量仪,对首件和关键尺寸进行全检。对于批量摩托车配件,我们采用SPC统计过程控制,实时监控尺寸趋势,一旦发现偏移立即调整刀补。此外,利用机床测头实现在线测量,自动补偿刀具磨损,大幅降低废品率。
五、环境与人员:不可忽视的软实力
恒温车间能减少热变形,但并非所有江门CNC加工厂都具备条件。我们通过局部恒温与设备隔离,将温度波动控制在±2℃内。同时,操作员的技术水平至关重要。富兴旺定期培训员工,从识图、编程到装夹,每个环节都要求严谨。经验丰富的师傅能通过声音、切屑形态判断加工状态,提前干预。
六、选择专业江门CNC加工厂,从源头保障精度
CNC加工精度控制是一项系统工程,涉及设备、刀具、工艺、检测、环境与人员。江门市富兴旺五金有限公司深耕行业十余年,以100+台CNC设备、2000㎡厂房为依托,为摩托车配件和精密CNC定制客户提供稳定可靠的数控车床加工与铝合金CNC加工服务。我们深知,每一个微米都关乎您的产品竞争力。
欢迎发送图纸至我们的邮箱或在线咨询,获取免费报价与技术建议。让我们用精度,为您的产品赋能!