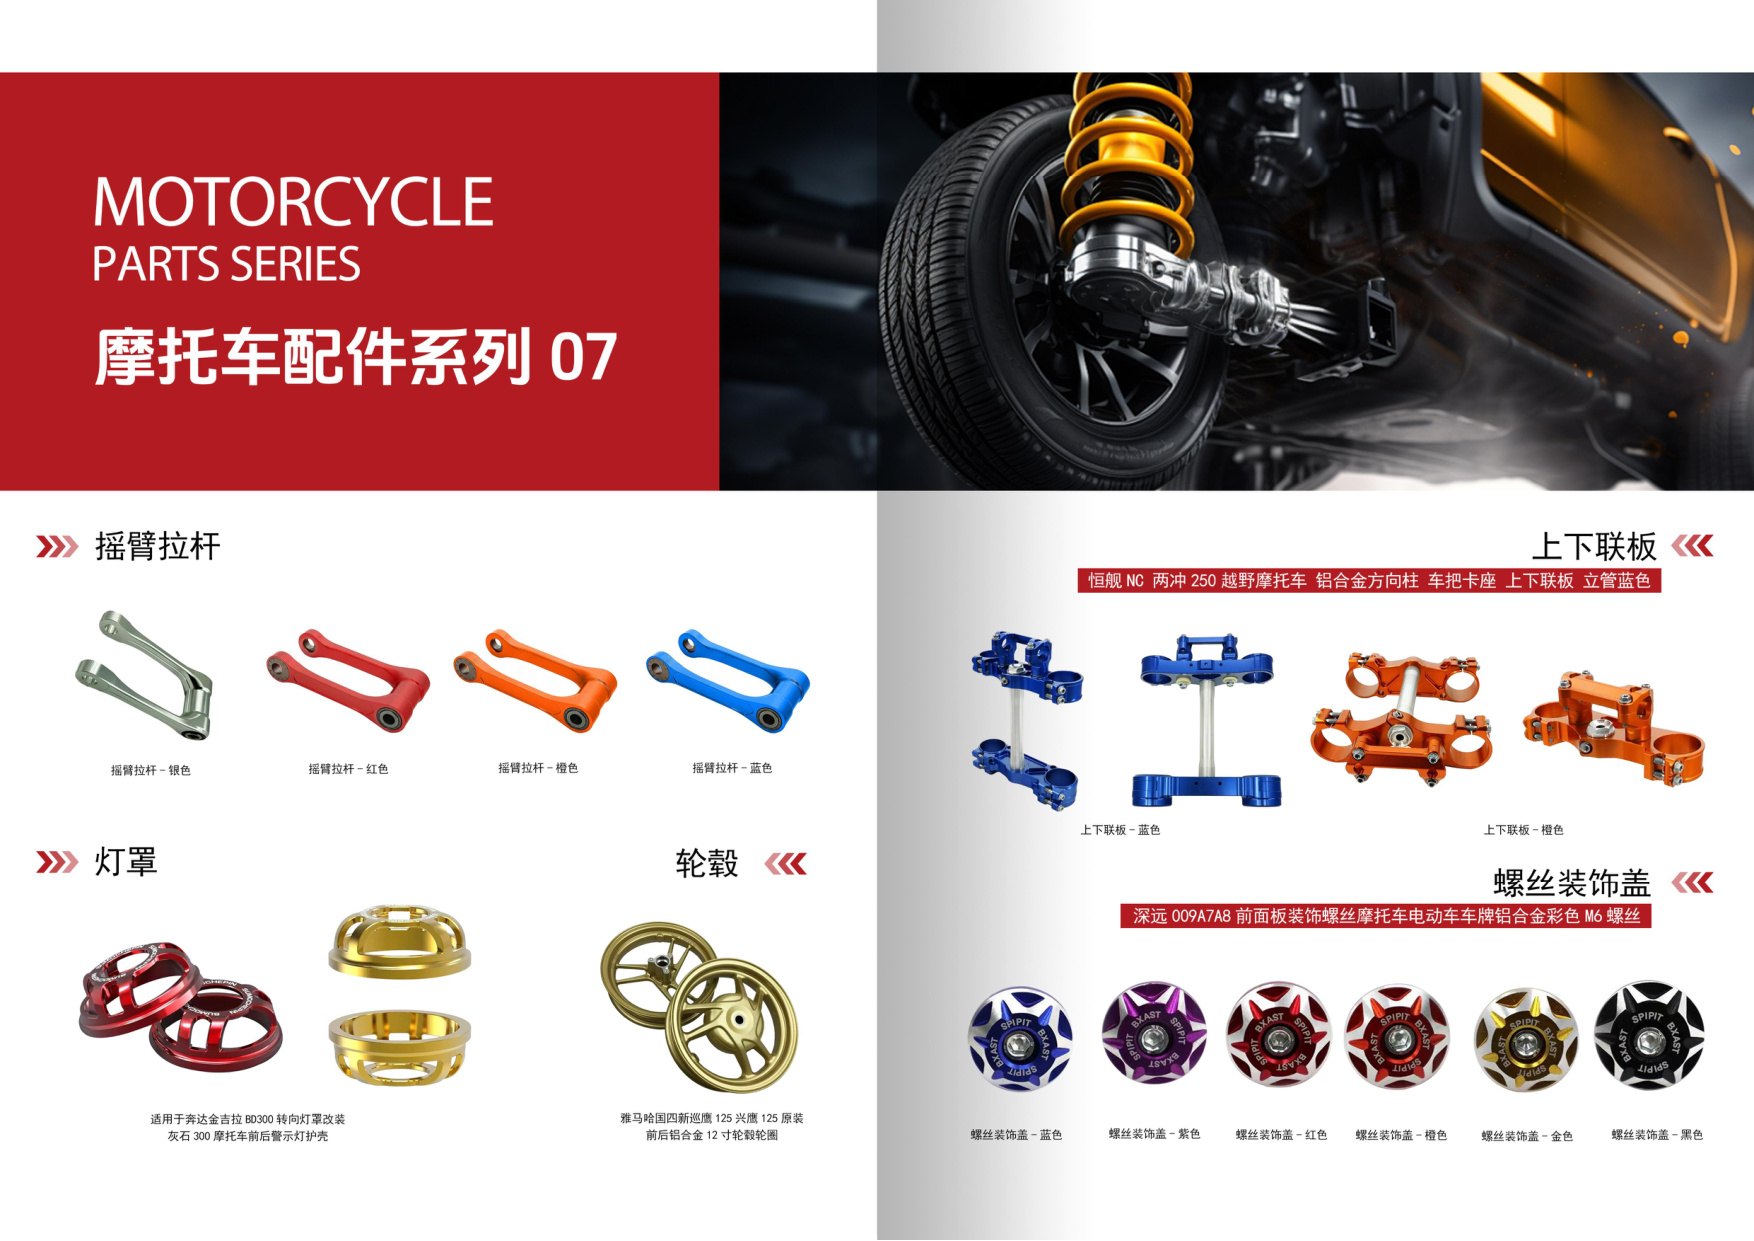
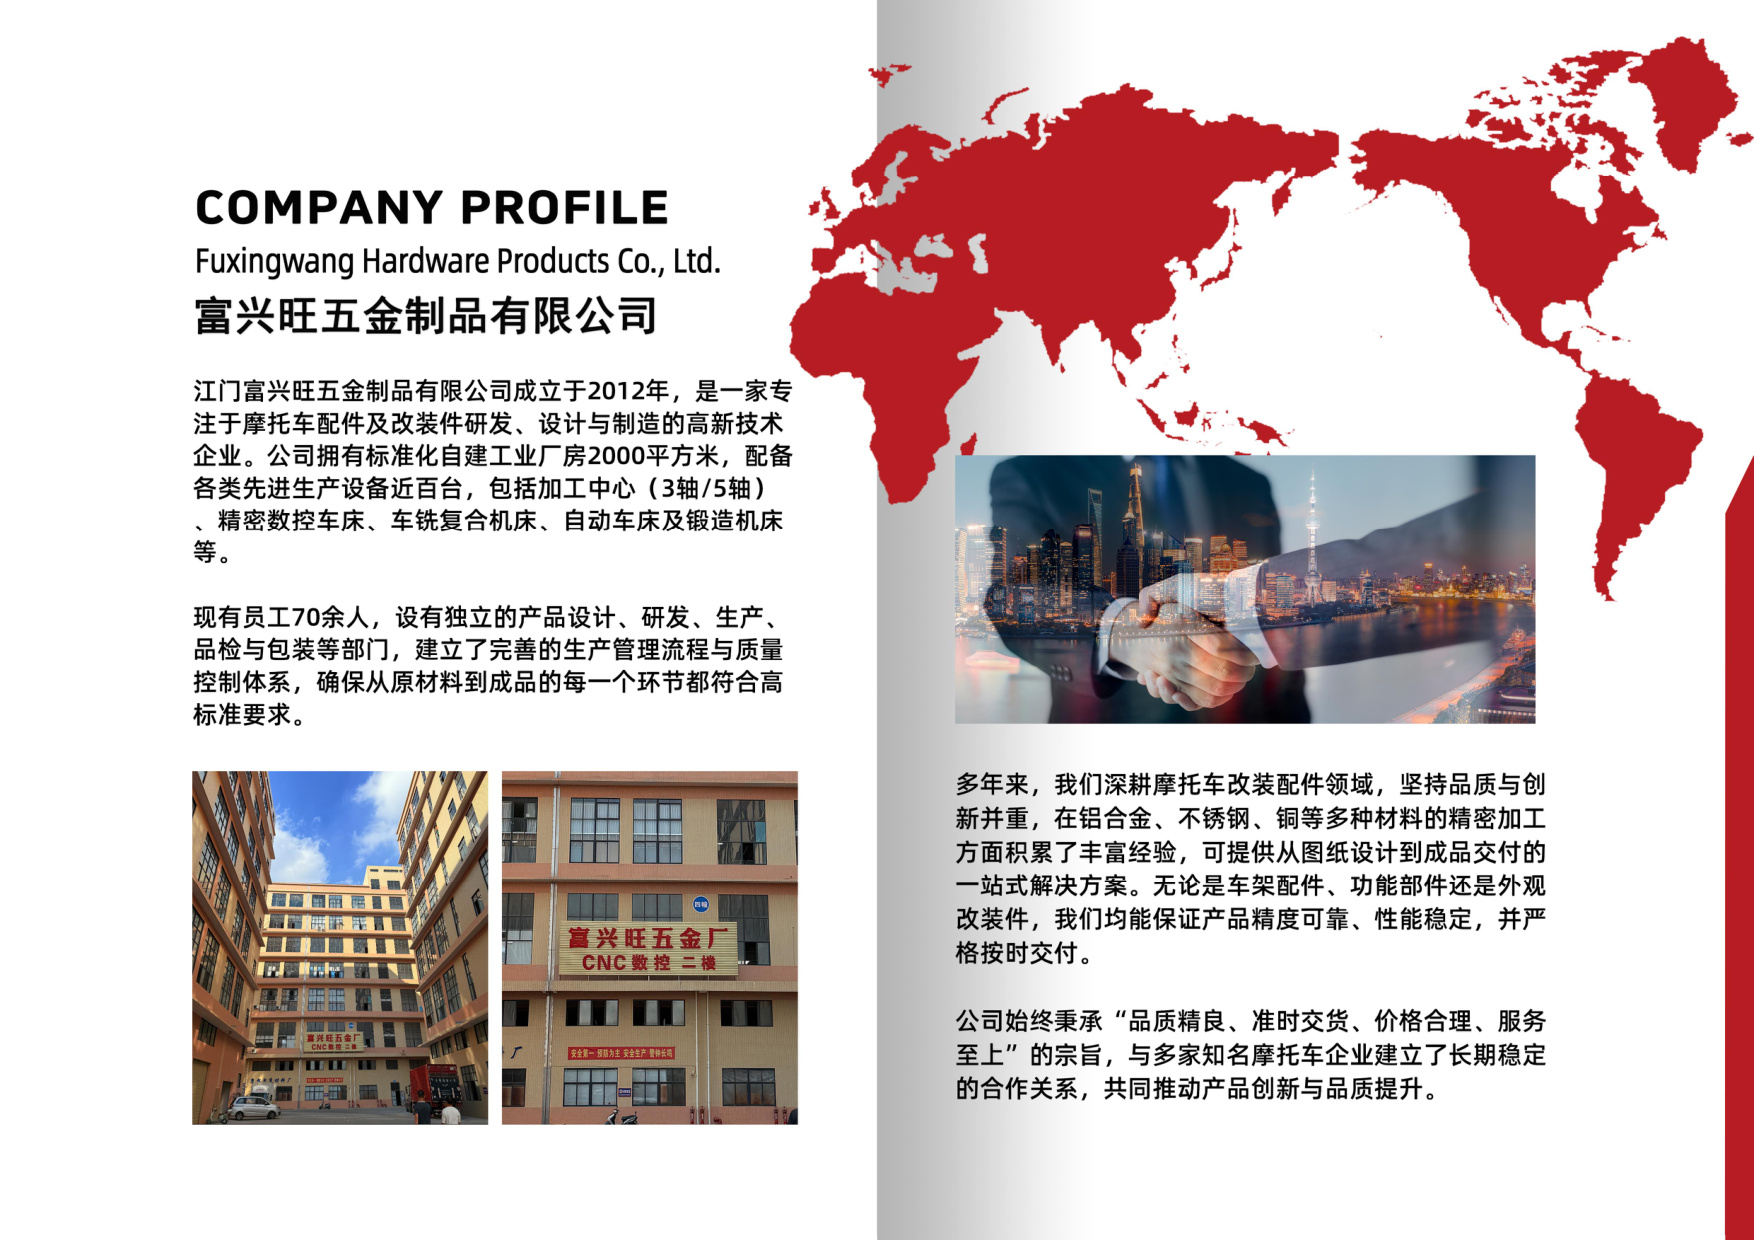
在制造业竞争日益激烈的今天,产品上市速度往往决定市场成败。对于需要CNC加工的摩托车配件、自动化零件或消费电子外壳而言,打样周期每缩短一天,就意味着更早验证设计、更早抢占先机。江门市富兴旺五金有限公司自2012年成立以来,专注精密CNC定制与摩托车配件加工,拥有2000㎡厂房和100+台CNC设备。本文结合十余年实战经验,分享缩短CNC打样周期的5个关键方法。
一、图纸与工艺沟通:打样周期的第一道关卡
很多打样延误并非发生在机床上,而是卡在图纸确认阶段。客户提供的3D图档若存在壁厚不均、圆角过小、深腔难加工等结构问题,编程与加工时就需要反复沟通。建议在打样前完成三件事:
1. 明确关键尺寸与公差
并非所有尺寸都需要±0.01mm。将配合面、轴承位、螺纹孔标注清楚,其余非关键部位放宽公差,可大幅减少数控车床加工与铣削的检测时间。
2. 提前确认材料与表面处理
铝合金CNC加工常用6061、7075等牌号,不同材料切削参数不同。若打样后才发现需要阳极氧化或喷砂,往返外协至少增加2-3天。江门CNC加工厂建议在报价阶段就锁定材料与表面处理要求。
二、材料与刀具准备:别让等料拖慢进度
打样最怕“机床空转等材料”。富兴旺五金常年备有6061铝板、铝棒、45#钢、304不锈钢等常用材料,但特殊牌号或大尺寸毛坯仍需提前采购。缩短周期的做法包括:
1. 优先选用现货材料
在满足性能前提下,设计师可优先选择市场现货充足的铝合金牌号。铝合金CNC加工效率高、变形可控,是打样首选。
2. 刀具与夹具同步准备
复杂摩托车配件如刹车泵体、轮毂连接座,常需要非标刀具或专用夹具。有经验的江门CNC加工厂会在编程阶段就列出刀具清单,避免开机后才发现缺刀。
三、编程与排产策略:让100+台设备真正跑起来
编程效率直接影响机床利用率。富兴旺五金采用CAM软件与标准化模板,对类似结构件快速生成刀路。同时,通过以下排产策略压缩打样周期:
1. 小批量打样优先排单
打样件通常1-50件,我们设置快速通道,由专人跟进从编程到出货的全流程,避免与批量订单挤占产能。
2. 多工序并行
对于需要数控车床加工与CNC铣削配合的零件,可安排车床与加工中心同时开工,减少等待。例如摩托车衬套类零件,先车外圆再铣槽,两台设备并行可节省30%以上时间。
3. 首件快速验证
首件下机后立即进行关键尺寸检测,确认无误后马上批量复制。若首件超差,编程员现场调整刀补,避免整批返工。
四、装夹与加工方案:减少辅助时间
装夹时间往往被低估。一个零件若需三次装夹,仅找正就消耗大量时间。缩短打样周期的技巧有:
1. 设计专用软爪或虎钳
对于异形摩托车配件,使用铝合金软爪夹持,既能保护表面,又能实现快速定位。
2. 采用一夹多件或复合加工
小零件可在一台机床上完成多面加工,减少流转。我们的100+台CNC设备中包含多台车铣复合中心,适合复杂精密CNC定制件一次成型。
3. 合理选择切削参数
铝合金CNC加工可适当提高转速与进给,但需平衡刀具寿命与表面质量。经验丰富的操作员会根据毛坯余量动态调整,避免因保守参数浪费时间。
五、检测与后处理:别在最后一步卡壳
打样件往往需要全检报告。若等到加工完成才安排检测,可能因发现超差而返修。建议:
1. 过程检测代替终检
在粗加工后、精加工前插入关键尺寸检测,及时修正加工余量。
2. 表面处理提前预约
阳极氧化、电镀、喷粉等外协工序,提前与供应商确认交期,必要时安排专车取送。
3. 包装与发货同步
检测合格后立即清洁、防锈、包装,避免因等待包装材料延误发货。
结语:选择有经验的江门CNC加工厂,打样快人一步
缩短CNC打样周期不是单一环节的提速,而是从图纸沟通、材料准备、编程排产、装夹加工到检测后处理的全流程协同。江门市富兴旺五金有限公司依托2000㎡厂房、100+台CNC设备及十余年精密CNC定制经验,为摩托车配件、通讯电子、自动化设备等行业客户提供快速打样与批量生产服务。如果您有铝合金CNC加工或数控车床加工需求,欢迎发送图纸至我们的邮箱或在线咨询,即可获取免费报价与工艺建议。让我们帮您把打样周期压缩到极致,抢占市场先机!