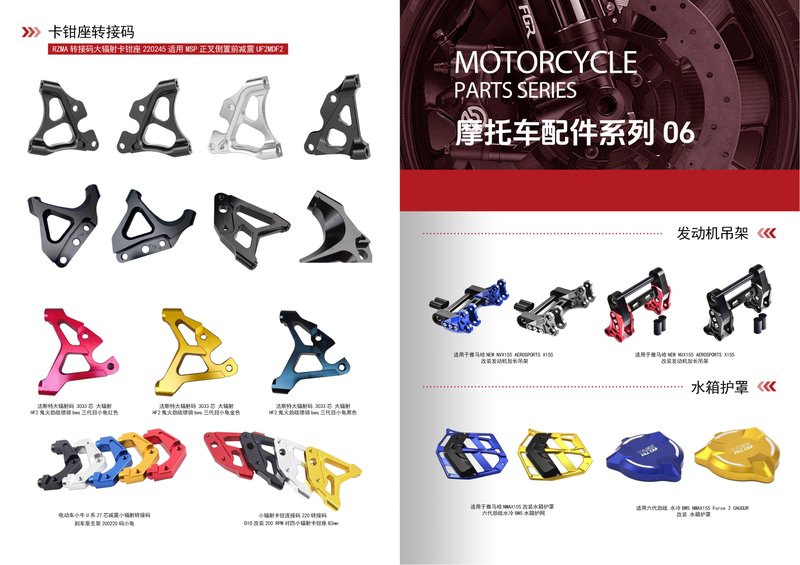
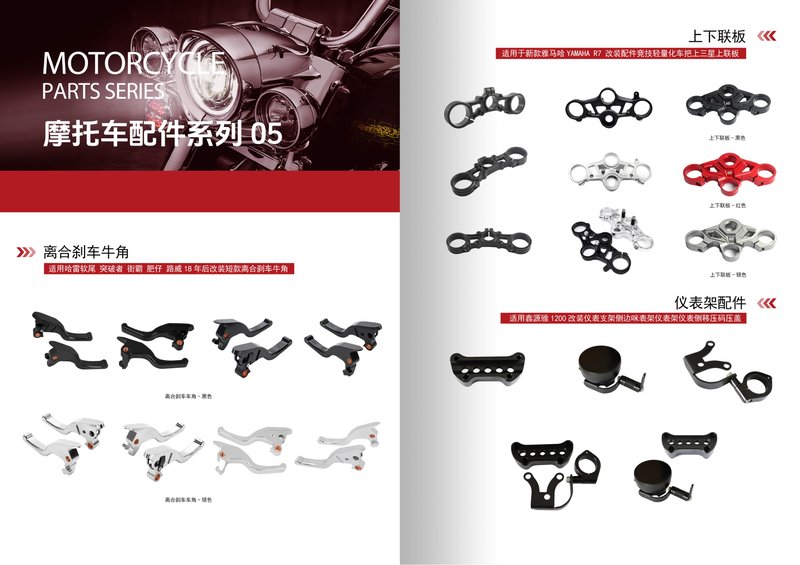
钛合金因比强度高、耐腐蚀性强、生物相容性好,被广泛用于航空航天、医疗植入体及高端摩托车配件制造。然而,钛合金也是典型的难加工材料,其导热系数低、化学活性高、弹性模量小,对CNC加工工艺提出了远高于铝合金CNC加工的要求。江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房与100+台CNC设备,在钛合金精密CNC定制领域积累了丰富经验。本文从实际生产角度,梳理钛合金CNC加工的关键工艺要点。
一、钛合金为何难加工?先理解材料特性
钛合金的导热系数仅为45号钢的1/5左右,切削时热量高度集中在刀刃与切屑接触区,刀尖温度可迅速升至1000℃以上,导致刀具快速磨损。同时,钛的化学活性高,在600℃以上易与空气中的氧、氮发生反应,形成硬脆表层,进一步加剧刀具磨损。此外,钛合金弹性模量低,加工时工件易产生弹性变形,影响尺寸精度。这些特性决定了钛合金CNC加工不能简单套用铝合金CNC加工的工艺参数。
二、刀具选择:钛合金加工的第一道门槛
1. 刀具材质
推荐使用超细晶粒硬质合金刀具,必要时选用PVD涂层(如TiAlN、AlCrN)刀具。避免使用含钛涂层,因为钛与钛之间易发生亲和反应,加速月牙洼磨损。金刚石涂层刀具在精加工中也有良好表现,但成本较高。
2. 几何参数
钛合金加工刀具应保持锋利刃口,前角一般取8°~15°,后角取10°~15°,螺旋角控制在30°~45°。刃口钝化值不宜过大,否则会加剧切削热。对于数控车床加工钛合金细长轴类摩托车配件,建议选用正前角刀片以降低径向切削力。
三、切削参数:低速、大进给、深切削
钛合金CNC加工的核心原则是“低速、大进给、深切削”,避免刀刃在加工硬化层上反复摩擦。以TC4(Ti-6Al-4V)为例,硬质合金立铣刀粗加工时线速度建议控制在30~60 m/min,每齿进给量0.05~0.15 mm/z,轴向切深可达刀具直径的1~2倍。精加工时线速度可适当提高至60~90 m/min,但进给量需相应减小。与铝合金CNC加工动辄300 m/min以上的线速度相比,钛合金加工效率明显较低,这是材料特性决定的,不可盲目提速。
四、冷却与排屑:高压冷却是关键
钛合金切削热集中于刀尖,常规浇注冷却难以将冷却液送达切削区。建议采用高压内冷方式,冷却液压力不低于7 MPa,流量充足,直接冲刷刀尖与切屑接触面。同时,钛合金切屑薄而卷曲,易缠绕刀具,需配合断屑槽设计与编程中的断屑策略。对于深腔或深孔摩托车配件,可采用啄式钻削或高压冷却钻头,确保排屑顺畅。
五、装夹与变形控制
钛合金弹性模量低,装夹力过大易导致工件变形,松开后尺寸超差。建议采用多点柔性夹持或专用软爪,夹紧力适中。对于薄壁类精密CNC定制零件,可在粗加工后安排去应力退火,再精加工至最终尺寸。江门CNC加工厂在实际生产中,常通过合理分配粗精加工余量、对称去料等方式,将变形量控制在0.02 mm以内。
六、钛合金与铝合金CNC加工的核心差异
铝合金CNC加工以高速、高效率为特征,刀具寿命长,冷却要求相对宽松。而钛合金CNC加工则需牺牲效率换取刀具寿命与表面质量,对机床刚性、主轴扭矩、冷却系统压力均有更高要求。富兴旺五金在承接摩托车配件订单时,会根据材料特性切换工艺方案:铝合金件追求快速交付,钛合金件则侧重精度与一致性。
七、选择有经验的江门CNC加工厂
钛合金CNC加工涉及刀具、参数、冷却、装夹等多环节协同,任何一处失误都可能导致刀具烧毁或零件报废。江门市富兴旺五金有限公司拥有100+台CNC设备,覆盖三轴、四轴及数控车床加工,具备钛合金、不锈钢、铝合金CNC加工能力,长期为摩托车配件及精密零部件客户提供从打样到批量生产的一站式服务。我们熟悉钛合金切削特性,能够根据图纸要求制定合理的工艺路线,确保尺寸精度与表面质量。
欢迎发送图纸获取免费报价。无论是钛合金精密CNC定制,还是铝合金CNC加工批量订单,我们将在24小时内提供工艺建议与报价方案。