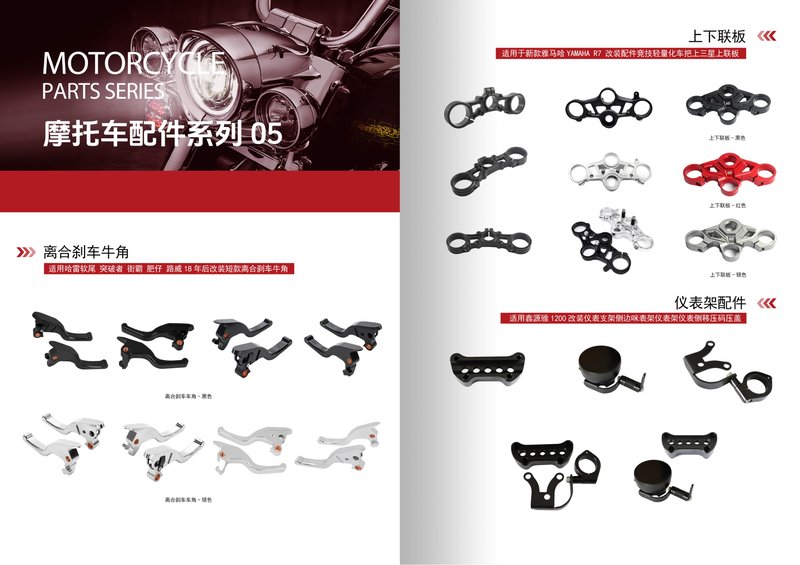
为什么摩托车配件需要硬质阳极氧化?
摩托车在行驶过程中,配件长期暴露在风雨、泥沙、油污和紫外线中,尤其是铝合金材质的摩托车配件,如刹车手柄、脚踏板、发动机外壳、减震器部件等,既要求轻量化,又要求耐磨耐腐蚀。普通的阳极氧化膜层较薄(5-15μm),硬度低,难以满足高负荷工况。而硬质阳极氧化(Hard Anodizing)能生成30-80μm的致密氧化膜,硬度可达HV400-600,显著提升表面性能。江门市富兴旺五金有限公司自2012年成立以来,深耕CNC加工与精密CNC定制领域,为众多摩托车配件客户提供从铝合金CNC加工到表面处理的一站式方案。
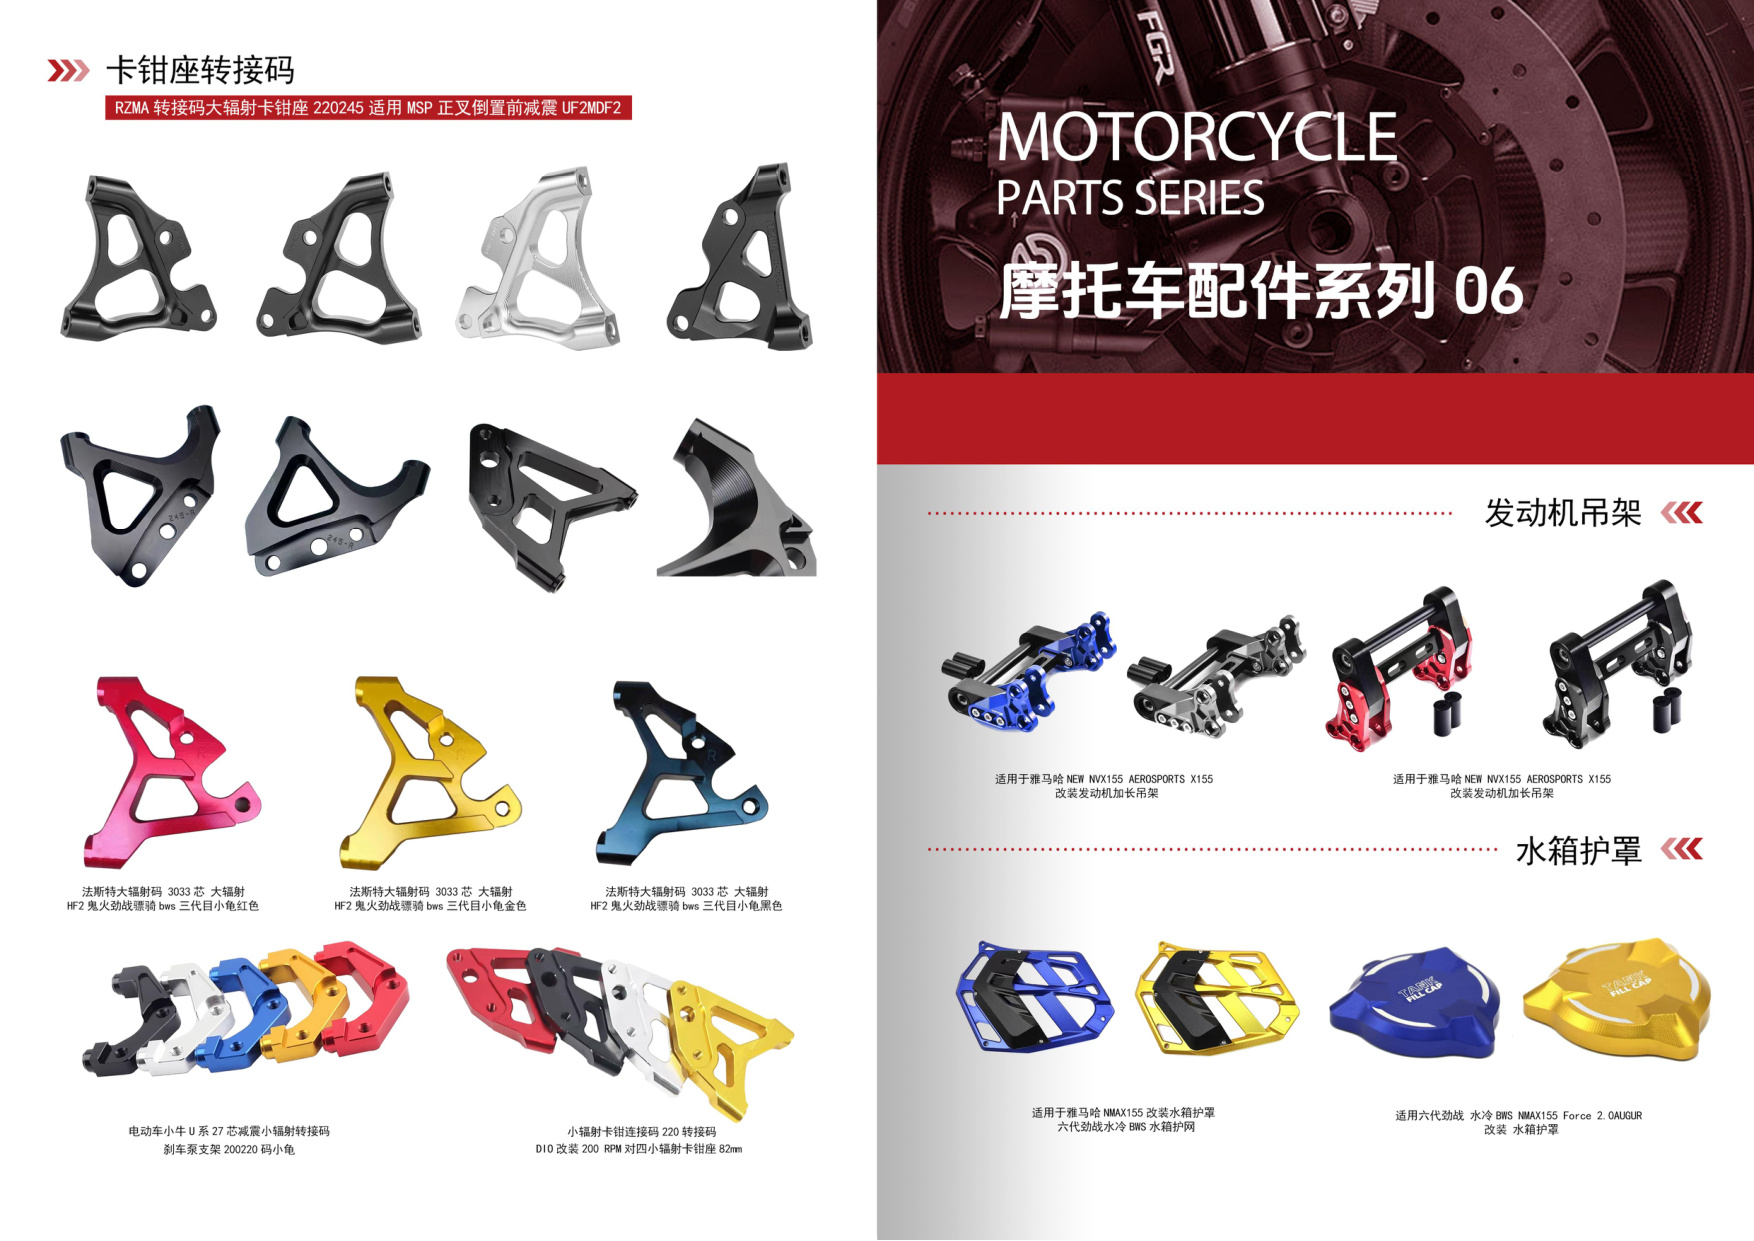
硬质阳极氧化工艺原理与关键参数
工艺原理
硬质阳极氧化是在低温(通常0-10℃)和较高电压(40-100V)的硫酸电解液中,通过电化学反应使铝合金表面生成一层致密的Al₂O₃膜层。与普通阳极氧化相比,硬质氧化膜更厚、更硬、孔隙率更低,且与基体结合牢固,不易剥落。
关键控制参数
电解液温度、硫酸浓度、电流密度、氧化时间是决定膜层质量的核心。温度过高会导致膜层疏松甚至烧蚀;电流密度需根据合金牌号调整,例如6061铝合金通常采用2-3A/dm²。富兴旺五金拥有100+台CNC设备,在数控车床加工阶段就严格控制尺寸公差,为后续硬质氧化提供均匀的基材表面,避免因加工纹路过深造成膜层不均。
硬质阳极氧化对摩托车配件的性能提升
耐磨性
摩托车刹车手柄、换挡杆、链条调节器等频繁摩擦的零件,经硬质氧化后表面硬度接近硬铬镀层,但重量更轻,且不会像电镀那样产生氢脆。实测表明,硬质氧化后的铝合金件在干摩擦条件下磨损量可降低70%以上。
耐腐蚀性
硬质氧化膜在中性盐雾试验中可承受500小时以上不出现白锈,远优于普通氧化。对于经常接触雨水和洗车液的摩托车脚踏、边撑等配件,这一性能至关重要。
绝缘与耐热性
氧化膜电阻率高,可耐击穿电压数百伏,同时耐热可达300℃以上,适合发动机周边部件。富兴旺五金在精密CNC定制中,会根据客户的使用环境推荐膜厚:一般外观件20-30μm,高耐磨件40-50μm,特殊工况可到60μm以上。
CNC加工与硬质氧化的协同要点
材料选择
并非所有铝合金都适合硬质氧化。6061、7075、2024等系列效果较好,而含硅量高的ADC12压铸铝氧化后颜色偏暗且膜层不均。富兴旺五金在铝合金CNC加工前会与客户确认牌号,避免后续表面处理失败。
尺寸补偿
硬质氧化膜会向内外两侧生长,约50%向内渗透、50%向外生长。对于精密配合面(如轴承孔、螺纹),必须在数控车床加工时预留膜层余量。例如要求最终尺寸φ10H7,氧化膜厚40μm,则加工尺寸应为φ9.96左右。富兴旺的工程团队会根据氧化工艺参数精确计算补偿量,确保装配互换性。
表面预处理
CNC加工后的毛刺、刀纹、油污会直接影响氧化膜均匀性。建议在氧化前进行去毛刺和抛光。富兴旺提供CNC加工+去毛刺+硬质氧化的完整链条,减少客户多头对接的麻烦。
江门CNC加工厂的实际案例
2023年,一家摩托车改装品牌找到富兴旺五金,需要定制一批7075铝合金刹车离合手把。要求:表面硬度HV500以上,盐雾测试480小时无腐蚀,且手把内孔与活塞配合间隙≤0.02mm。富兴旺采用精密CNC定制流程:先以数控车床加工内孔预留0.04mm余量,外圆预留0.03mm,然后进行硬质氧化(膜厚45μm),最后用研磨膏微调内孔至公差。成品经客户装机测试,耐磨寿命提升3倍,且外观呈现高级哑光黑色,获得市场好评。该案例证明,江门CNC加工厂完全有能力将CNC加工与硬质氧化深度整合。
常见问题与避坑指南
膜层颜色不均
多因合金成分偏析或氧化时电流分布不均。建议选用正规铝厂材料,并采用挂具多点接触。
膜层脆性开裂
膜厚超过60μm时脆性增加,受冲击易开裂。对于需要承受冲击的摩托车配件(如脚蹬支架),建议膜厚控制在30-40μm,或改用微弧氧化。
螺纹旋合困难
硬质氧化后螺纹中径会变小,需在CNC加工时使用加大丝锥,或氧化后回攻。富兴旺在CNC加工阶段就会标注螺纹保护要求,避免客户返工。
结语与行动号召
硬质阳极氧化是提升摩托车铝合金配件耐磨、耐蚀、耐热性能的关键工艺,但其效果高度依赖前道CNC加工的精度与一致性。江门市富兴旺五金有限公司拥有2000㎡厂房、100+台CNC设备,专注摩托车配件与精密CNC定制,从铝合金CNC加工到硬质氧化一站式完成。无论您需要小批量打样还是大批量生产,我们都能提供专业的工艺建议与稳定的品质。欢迎发送图纸获取免费报价,我们的工程师将在24小时内回复您。