铝合金凭借轻量化、高强度、易切削和优良的导热导电性,已成为CNC加工领域应用最广泛的材料之一。从摩托车配件到自动化设备零件,铝合金CNC加工的身影无处不在。然而,要做出高精度、高一致性的铝件,并非简单“上机走刀”就能实现。本文将从实战角度,系统讲解铝合金CNC加工工艺的关键环节,帮助您理解从图纸到成品的完整链路。
一、为什么铝合金成为CNC加工的首选材料?
在精密CNC定制领域,铝合金的切削性能远优于钢材。其密度仅为钢的1/3,切削阻力小,允许采用更高的主轴转速和进给速度,从而缩短加工周期。同时,铝合金不易产生积屑瘤,表面粗糙度容易控制,适合加工薄壁、深腔等复杂结构。常见的牌号如6061、7075、5052各有侧重:6061综合性能均衡,适合大多数结构件;7075强度接近钢,用于承受高载荷的摩托车配件;5052耐腐蚀性好,常用于外壳类零件。江门CNC加工厂在选材时,会根据零件的受力、阳极氧化要求及成本综合推荐。
二、铝合金CNC加工的核心工艺流程
1. 图纸分析与工艺编排
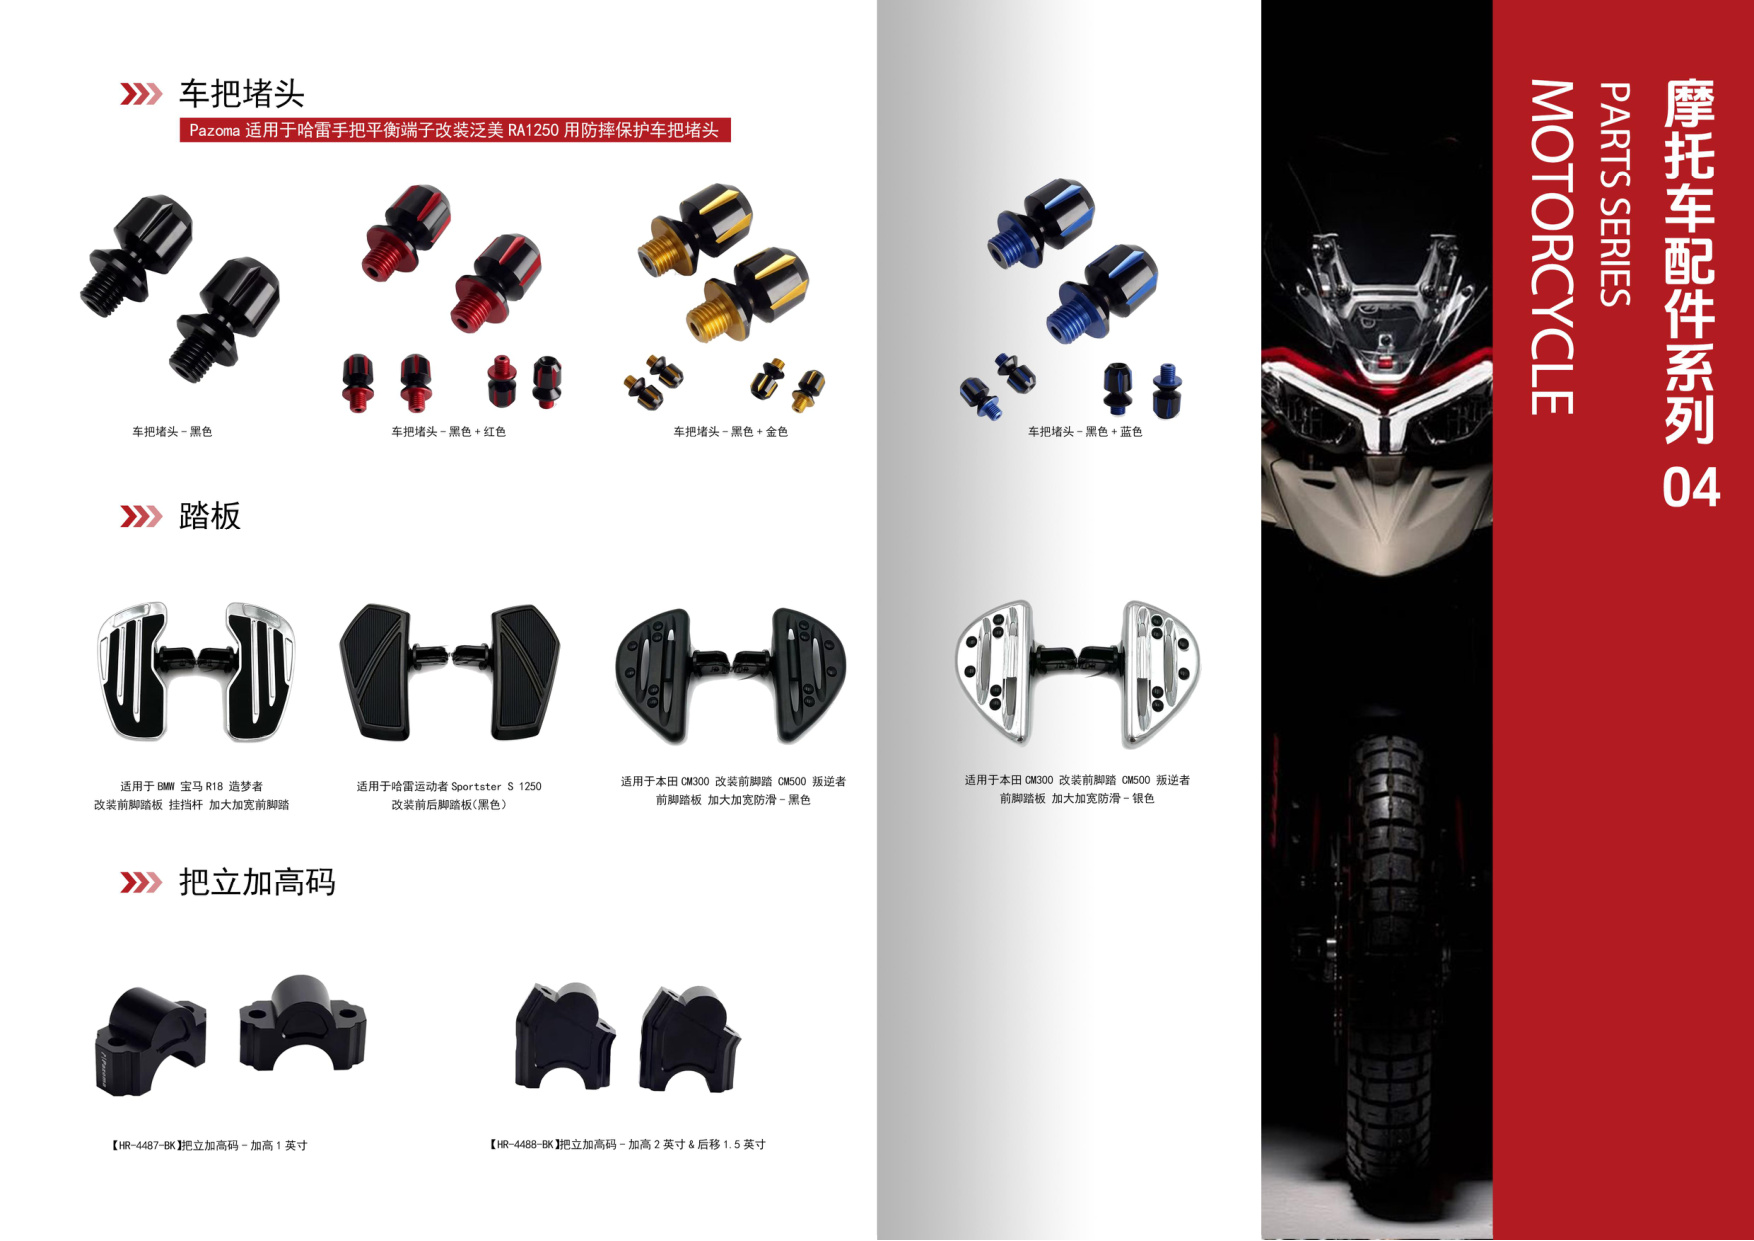
收到客户图纸后,工程师首先进行可制造性分析,确定基准面、装夹方式、刀具类型和加工顺序。对于精密CNC定制零件,通常遵循“先面后孔、先粗后精、基准统一”的原则。例如加工一个摩托车刹车手柄,需要先铣出外形轮廓,再钻铰安装孔,最后倒角去毛刺。
2. 数控车床加工与铣削的配合
回转体零件(如轴套、衬套)优先采用数控车床加工,一次装夹可完成外圆、端面、内孔和螺纹的车削,保证同轴度。而板类、壳类零件则以CNC铣削为主,利用三轴或四轴联动加工曲面和槽位。对于摩托车配件中的复杂轮毂或连接件,往往需要车铣复合加工,减少二次装夹误差。富兴旺五金配备100+台CNC设备,涵盖数控车床、加工中心及钻攻机,可根据零件特征灵活调度。
3. 切削参数与冷却策略
铝合金CNC加工推荐使用高转速、大前角、抛光槽的专用铝用刀具。粗加工时线速度可达300-500m/min,精加工时进一步提高至600m/min以上。冷却方式优先选择高压内冷或微量润滑(MQL),既能有效排屑,又能避免铝屑粘刀。切忌使用含氯切削液,以免腐蚀铝合金表面。
4. 去毛刺与表面处理
加工完成后,需通过手工、振动研磨或化学去毛刺去除锐边。根据用途,可进行阳极氧化、喷砂、导电氧化等处理。对于摩托车配件,阳极氧化还能提升耐候性和外观质感。
三、如何控制铝合金CNC加工精度与变形?
铝件加工中最棘手的问题是变形,尤其薄壁件和细长轴。控制要点包括:粗精加工分开,释放内应力;采用真空吸盘或专用软爪增加装夹稳定性;对称去除材料,避免局部过热。江门CNC加工厂在实际生产中,会通过自然时效或低温去应力退火来稳定尺寸。对于公差要求±0.02mm以内的精密CNC定制件,还需恒温车间和三次元测量仪抽检。
四、摩托车配件中的铝合金CNC加工案例
以摩托车手把管夹为例,材料为6061-T6,要求孔距公差±0.05mm,表面阳极氧化黑色。工艺路线为:下料→CNC铣外形及沉头孔→数控车床加工安装孔→攻丝→去毛刺→阳极氧化。富兴旺五金自2012年成立以来,积累了丰富的摩托车配件加工经验,2000㎡厂房内实现从打样到批量交付的一站式服务。无论是小批量试制还是月产数万件,都能保证交期与品质稳定。
五、选择江门CNC加工厂的三个建议
第一,考察设备规模与类型,100台以上CNC设备意味着更强的产能弹性和工艺覆盖。第二,询问是否提供免费打样和DFM报告,专业厂家会主动优化设计。第三,确认检测能力,三次元、粗糙度仪、硬度计等是精度保障的基础。富兴旺五金欢迎客户实地验厂,直观感受铝合金CNC加工的全过程。
铝合金CNC加工是一门兼顾效率与精度的技术。从材料选择、工艺编排到切削参数与变形控制,每个环节都影响最终品质。如果您正在寻找可靠的精密CNC定制伙伴,或需要加工摩托车配件、自动化零件,欢迎将图纸发送给我们,江门市富兴旺五金有限公司将为您提供免费报价与专业工艺建议。