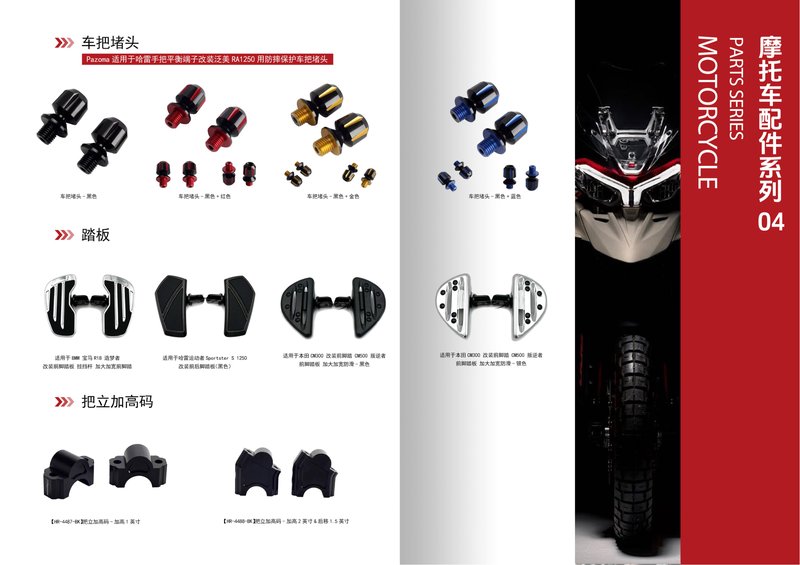
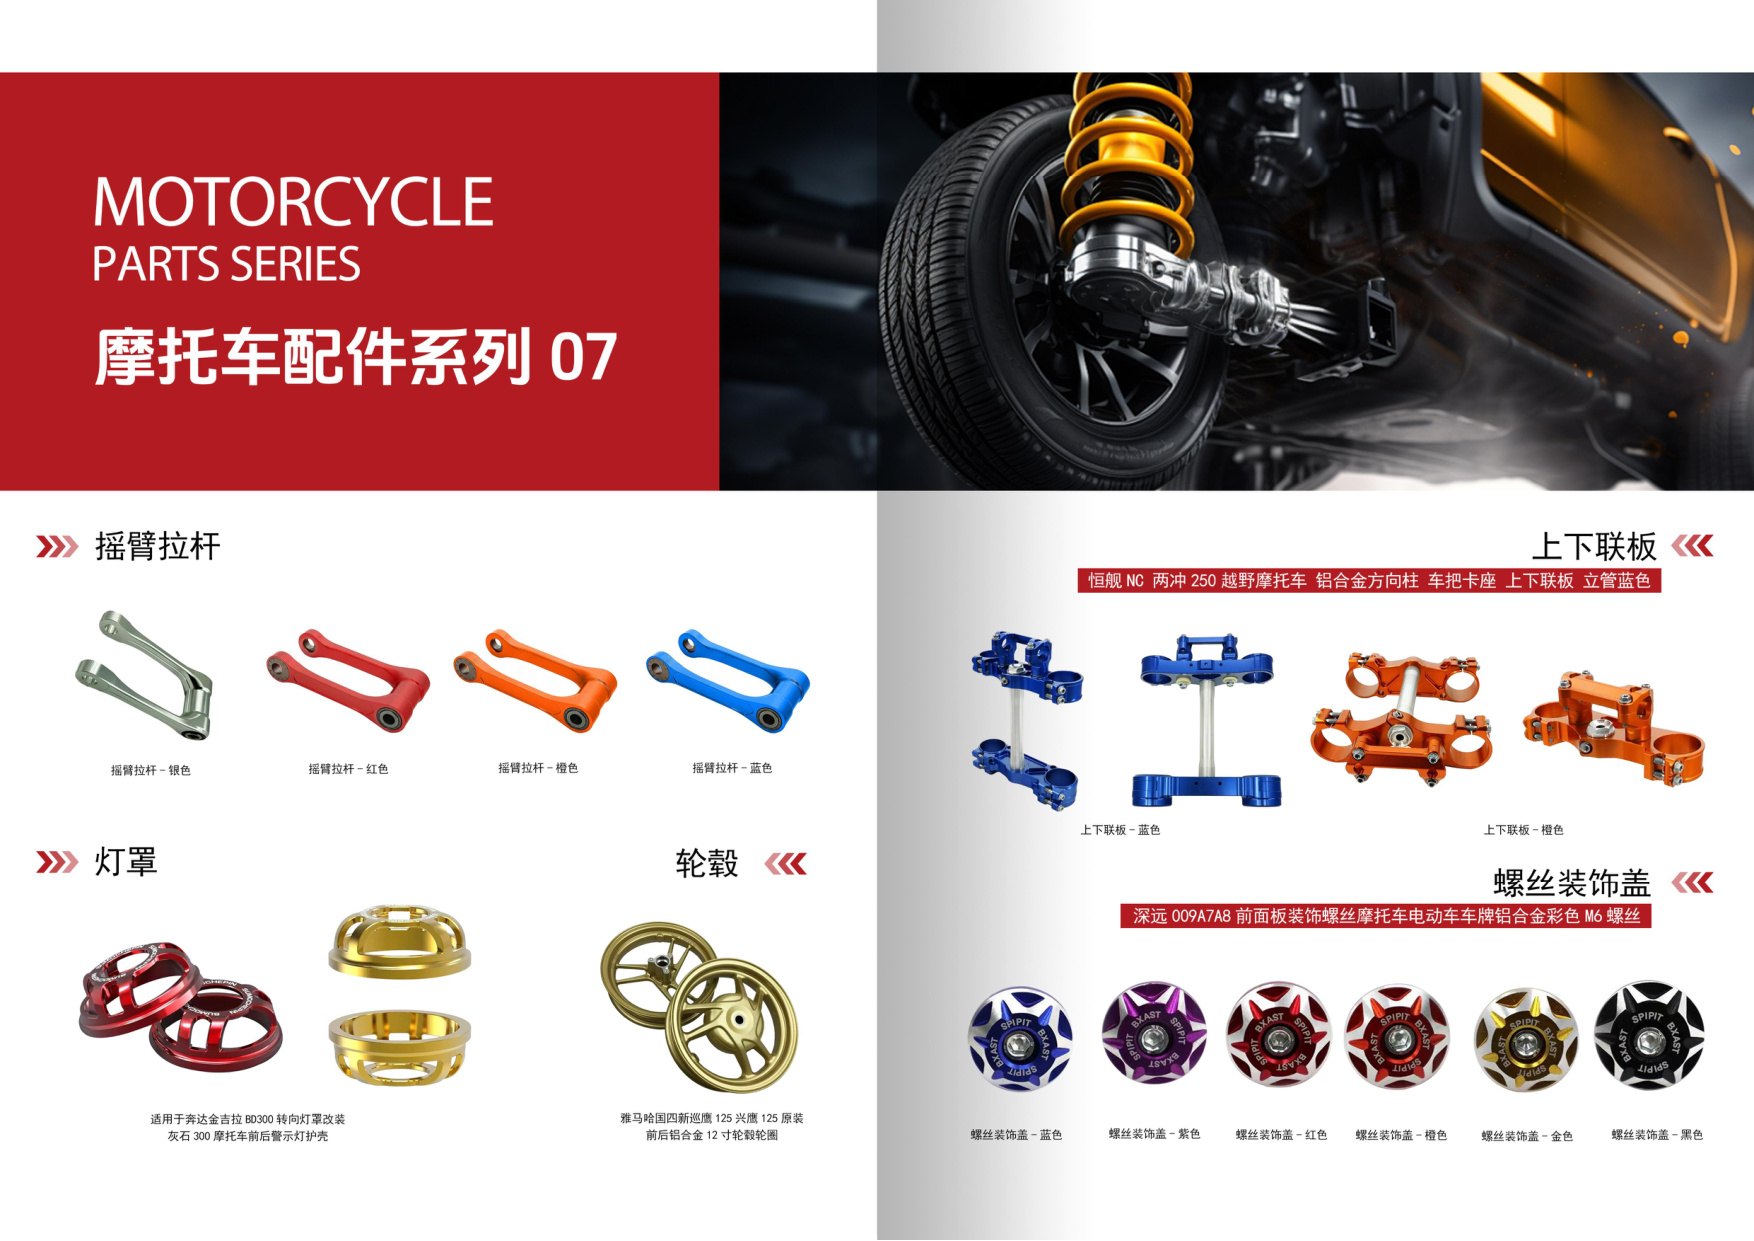
在铝合金CNC加工中,变形是困扰许多采购商和工程师的核心问题。尤其对于摩托车配件、精密CNC定制类零件,变形直接导致尺寸超差、装配失败。江门市富兴旺五金有限公司自2012年成立以来,专注铝合金CNC加工与数控车床加工,拥有2000㎡厂房和100+台CNC设备,在控制薄壁、异形铝件变形方面积累了丰富经验。本文从六个维度系统讲解变形控制方法。
一、为什么铝件CNC加工容易变形?
铝合金导热快、线膨胀系数大(约23×10⁻⁶/℃),切削时局部温度升高,冷却后收缩不均。同时,毛坯内应力在去除材料后重新分布,导致零件弯曲或扭曲。此外,薄壁结构刚性差,装夹力和切削力极易引起弹性变形。对于摩托车配件中的箱体、盖板、支架等,这些问题尤为突出。
二、控制变形的6大核心工艺
1. 合理选择刀具与几何角度
选用锋利、大前角的PCD或金刚石涂层刀具,减少切削力和切削热。刃口钝圆半径控制在0.02mm以内,避免挤压变形。对于精密CNC定制中的深腔、窄槽,优先使用不等距螺旋立铣刀,抑制颤振。
2. 优化装夹方式,避免过定位
传统虎钳夹紧薄壁件易导致夹持变形。江门CNC加工厂常用真空吸盘、专用软爪或低熔点合金填充,使夹紧力均匀分布。对于异形摩托车配件,可设计仿形夹具,增加支撑点。粗加工后松开夹爪,释放应力,再以较小夹紧力精加工。
3. 分层对称去料,控制切削参数
粗加工采用大进给、小切深,避免一次走刀去除过多材料。精加工时提高转速、降低进给,保持切削轻快。推荐参数:主轴转速8000-12000rpm,每齿进给0.05-0.1mm,径向切深不超过刀具直径的10%。对称去除两侧材料,可平衡内应力。
4. 热处理与自然时效
毛坯在粗加工前进行去应力退火(如300℃保温2小时),粗加工后再次时效处理。对于高精度铝合金CNC加工件,自然放置24-48小时再精加工,让残余应力充分释放。富兴旺五金在摩托车配件生产中严格执行该流程,变形量可降低60%以上。
5. 优化走刀路径与冷却
采用顺铣、螺旋插补和圆弧切入,避免刀具突然切入造成冲击。使用高压内冷或微量润滑(MQL),及时带走切屑和热量。精加工前预留0.3-0.5mm余量,最后一道工序采用对称走刀,减少切削力引起的让刀。
6. 数控车床加工中的变形控制
对于轴类、套类摩托车配件,数控车床加工时需注意:尾座顶紧力适中,避免细长轴弯曲;使用弹簧夹头或开缝套,增大接触面积;切断时降低进给,防止毛刺和变形。必要时采用双主轴对接加工,减少二次装夹误差。
三、实际案例:摩托车铝件盖板加工
某摩托车配件客户要求加工一批6061铝盖板,壁厚仅1.5mm,平面度0.05mm。富兴旺五金采用真空吸盘装夹,粗精加工分开,粗加工后自然时效24小时,精加工使用φ6mm三刃铝用铣刀,转速10000rpm,进给1200mm/min,最终平面度稳定在0.03mm以内,良率从70%提升至98%。
四、选择专业江门CNC加工厂的重要性
变形控制不仅依赖设备,更依赖工艺经验。富兴旺五金拥有100+台CNC设备,涵盖三轴、四轴及数控车床,可承接铝合金CNC加工、精密CNC定制、摩托车配件批量生产。从图纸评审、夹具设计到成品检测,全程可追溯,确保每一件产品符合公差要求。
五、总结与行动号召
铝件CNC加工变形控制是一项系统工程,需从刀具、装夹、参数、热处理、路径和检测六方面综合施策。如果您正在寻找可靠的江门CNC加工厂,或需要精密CNC定制摩托车配件,欢迎联系江门市富兴旺五金有限公司。请发送您的图纸和精度要求,我们将免费提供报价与工艺建议,助您快速落地量产。