铝件CNC加工变形怎么控制?江门CNC加工厂实战经验分享
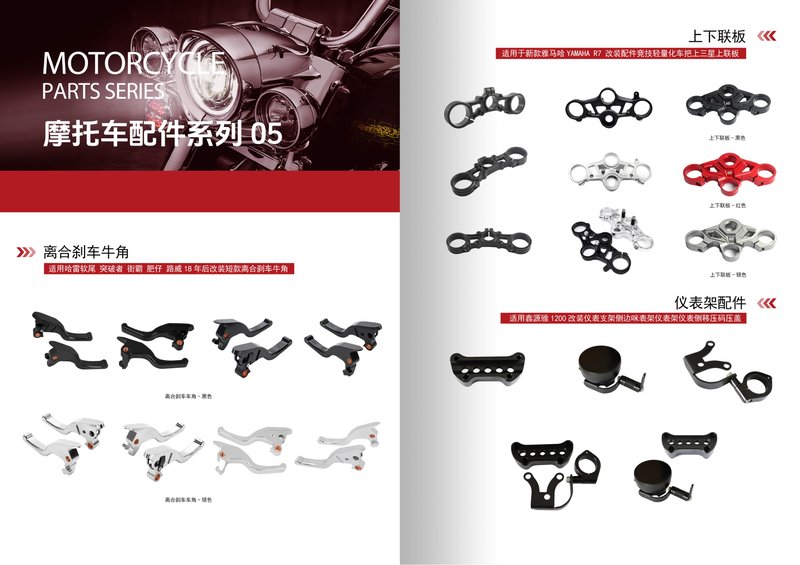
铝合金因为重量轻、强度好、易切削,被广泛应用于摩托车配件、自动化设备、电子外壳等领域。但做过铝合金CNC加工的人都知道,铝件变形是一个绕不开的难题——薄壁件夹紧就弹、加工完松开就弯、精铣后平面度超差。作为一家2012年成立、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件和精密CNC定制加工中积累了大量的铝件变形控制经验。本文就从材料、刀具、装夹、切削参数和后处理几个维度,系统讲讲铝件CNC加工变形到底怎么控制。
一、为什么铝件CNC加工容易变形?
要控制变形,先要理解变形从哪来。铝合金CNC加工变形主要来自三个方面:
1. 切削力与切削热
铝合金硬度低、导热快,切削时刀具容易“扎”进去,产生较大的切削力和热量。工件局部受热膨胀,冷却后又收缩,反复作用下就产生内应力,导致数控车床加工或铣削后尺寸不稳定。
2. 毛坯残余应力
铝型材或铝板在挤压、轧制过程中内部会残留应力。CNC加工去除大量材料后,应力重新分布,零件就会向一侧弯曲。这是薄壁铝件变形最常见的原因。
3. 装夹与夹紧力不当
很多变形不是切出来的,而是“夹”出来的。虎钳或夹具夹紧力过大,薄壁件被压变形,加工完松开又弹回去,尺寸和平面度都超差。
二、铝件CNC加工变形控制的6个关键方法
1. 合理选择刀具与几何角度
铝合金CNC加工建议选用大前角、大螺旋角的刀具,减少切削阻力。加工薄壁件时可用2刃或3刃铝用铣刀,排屑空间大、切削轻快。刀具要锋利,避免磨损后挤压工件。精密CNC定制中,我们会根据零件壁厚和结构选择不同的刀具组合,粗加工用大直径刀具快速去除余量,精加工用小直径刀具减少切削力。
2. 优化切削参数,避免“大力出奇迹”
铝合金CNC加工不是转速越高越好。高转速配合适当的每齿进给,可以让切屑变厚、切削力下降,同时带走更多热量。粗加工时可采用高转速、大进给、小切深的方式,减少径向切削力。精加工时适当降低进给,保证表面质量。数控车床加工细长铝轴时,要使用中心架或跟刀架,防止让刀和振动。
3. 改进装夹方式,减少夹紧变形
这是控制铝件变形的核心。对于薄壁铝件,我们通常采用以下方式:
- 用真空吸盘代替虎钳,夹紧力均匀;
- 用多点柔性支撑,避免悬空;
- 采用“分段加工、分段夹紧”,先加工一部分再换位;
- 在工件与夹具之间垫铜皮或橡胶,缓冲夹紧力。
在摩托车配件加工中,很多箱体、盖板类零件壁厚只有2-3mm,装夹方案往往比切削参数更重要。
4. 对称去料,平衡内应力
如果零件两面都要加工,不要先一面全部加工完再翻面。正确的做法是两面交替去料,让应力逐步释放、对称分布。对于板类铝件,可以先粗加工两面,留0.5-1mm余量,自然放置或去应力后再精加工。
5. 增加去应力工序
对精度要求高的铝合金CNC加工件,粗加工后可以安排一次去应力处理,比如自然时效、振动时效或低温退火。虽然会增加工序和成本,但对于精密CNC定制零件来说,这是保证长期尺寸稳定的有效手段。我们江门CNC加工厂在加工高精度摩托车配件时,会根据客户要求安排中间去应力,把变形量控制在0.02mm以内。
6. 控制切削液与排屑
铝合金CNC加工要保证切削液充分冷却和润滑,避免铝屑粘刀。铝屑如果堆积在刀刃处,会划伤已加工表面,也会增加切削热。使用高压切削液或微量润滑,可以显著改善排屑和散热,减少热变形。
三、富兴旺五金在铝件CNC加工中的实践
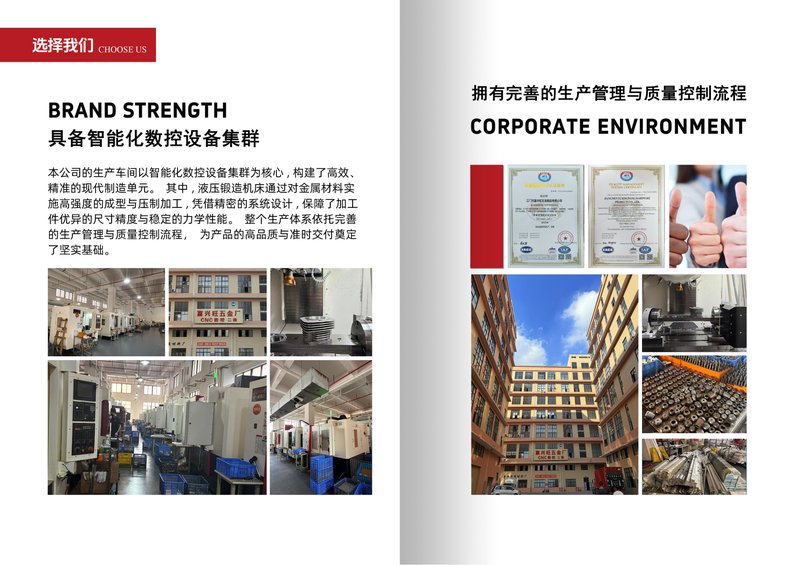
江门市富兴旺五金有限公司成立于2012年,专注于摩托车配件和精密CNC定制加工。我们拥有2000㎡标准厂房和100+台CNC设备,涵盖数控车床加工、三轴/四轴加工中心,能够加工各种复杂铝件。针对铝件变形问题,我们建立了从毛坯检验、粗加工、去应力、精加工到终检的完整流程。每一批铝合金CNC加工订单,工程团队都会先评估零件结构和变形风险,制定专用夹具和切削方案,确保批量一致性。多年来,我们为众多摩托车配件客户和自动化设备客户提供了稳定的精密CNC定制服务,积累了丰富的薄壁、细长、异形铝件加工经验。
四、结语:控制铝件变形,从图纸评审开始
铝件CNC加工变形控制不是单一环节的事,而是材料、刀具、装夹、参数、工序的系统工程。选择一家有经验的江门CNC加工厂,可以在图纸评审阶段就发现变形风险,提前优化结构或工艺,避免后期反复修模。如果您正在寻找可靠的铝合金CNC加工合作伙伴,欢迎联系江门市富兴旺五金有限公司。我们支持来图来样加工,提供从打样到批量生产的一站式服务。
欢迎发送图纸获取免费报价!我们的工程团队将为您评估加工方案、变形控制措施和交期,助您快速落地精密CNC定制项目。