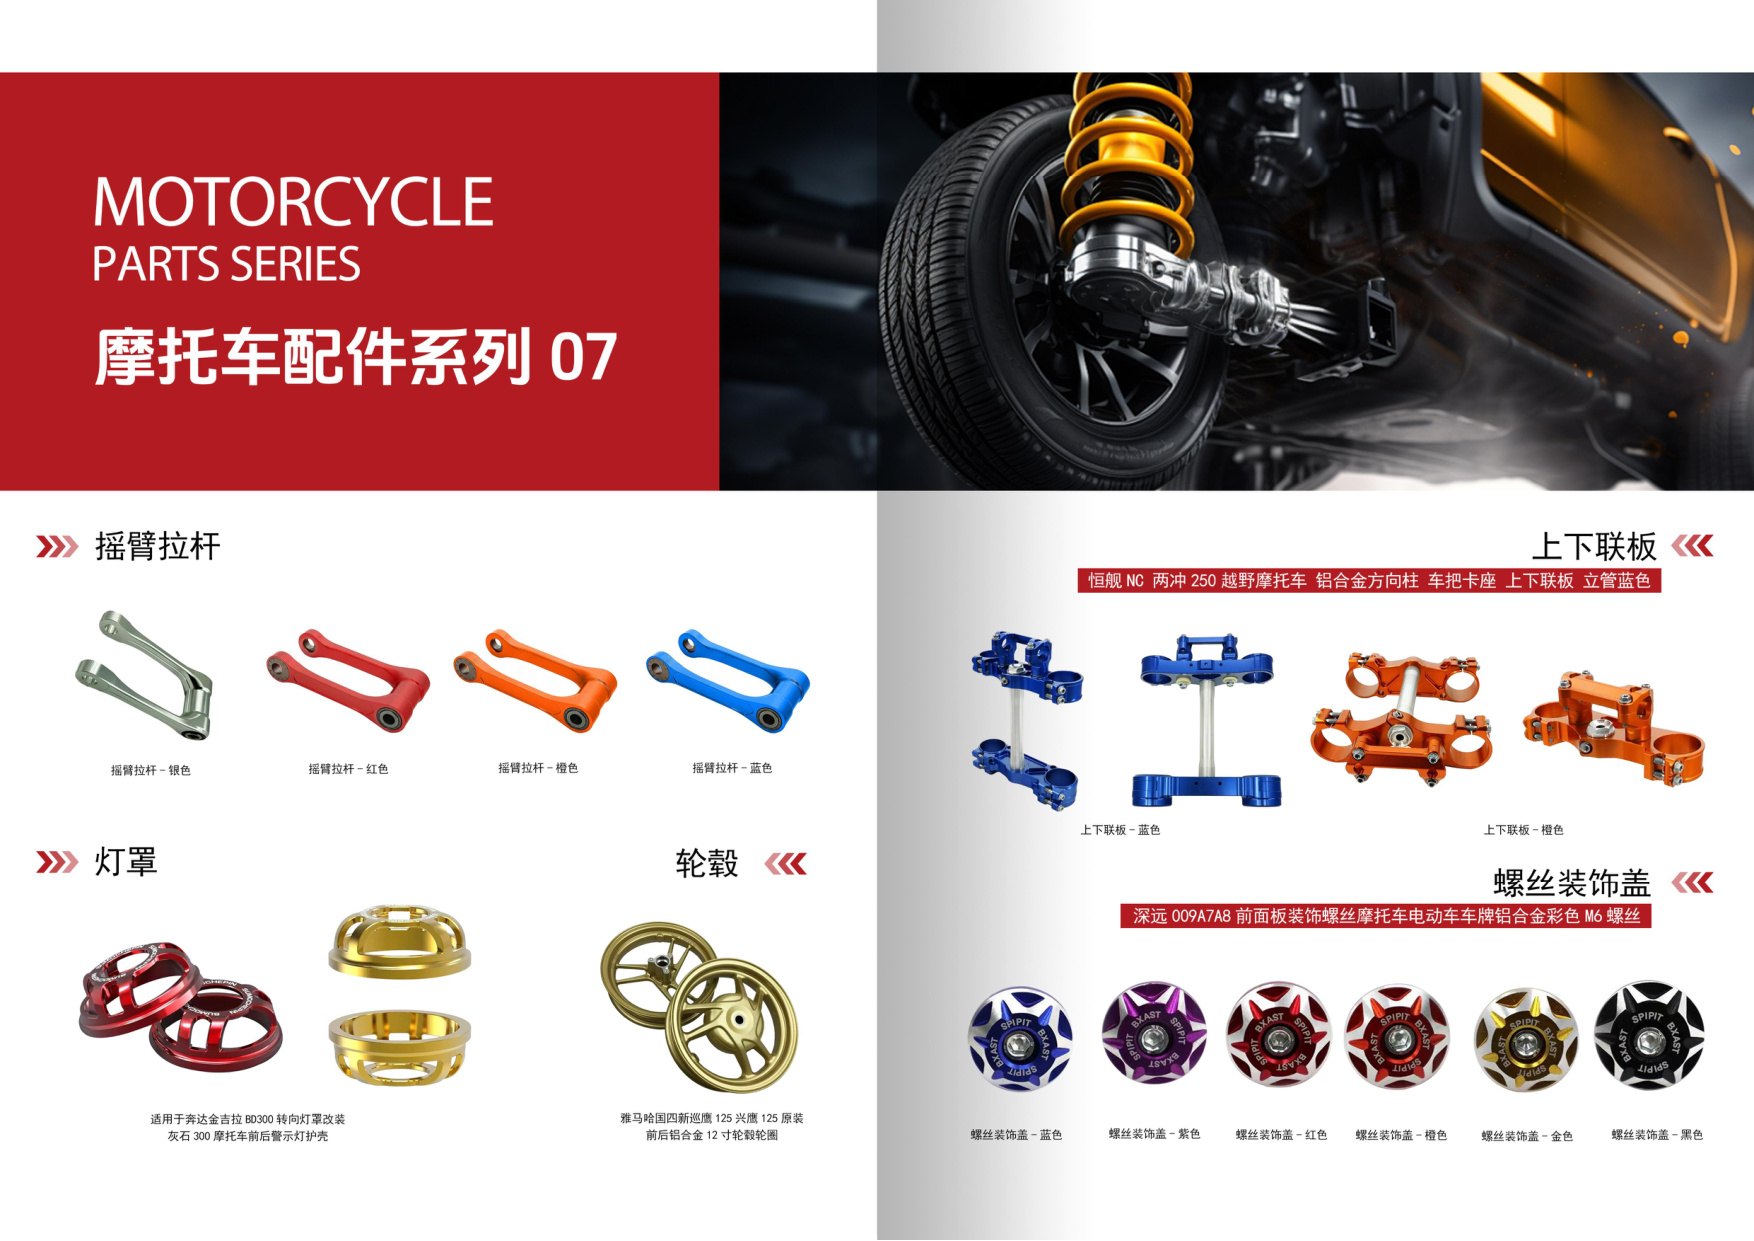
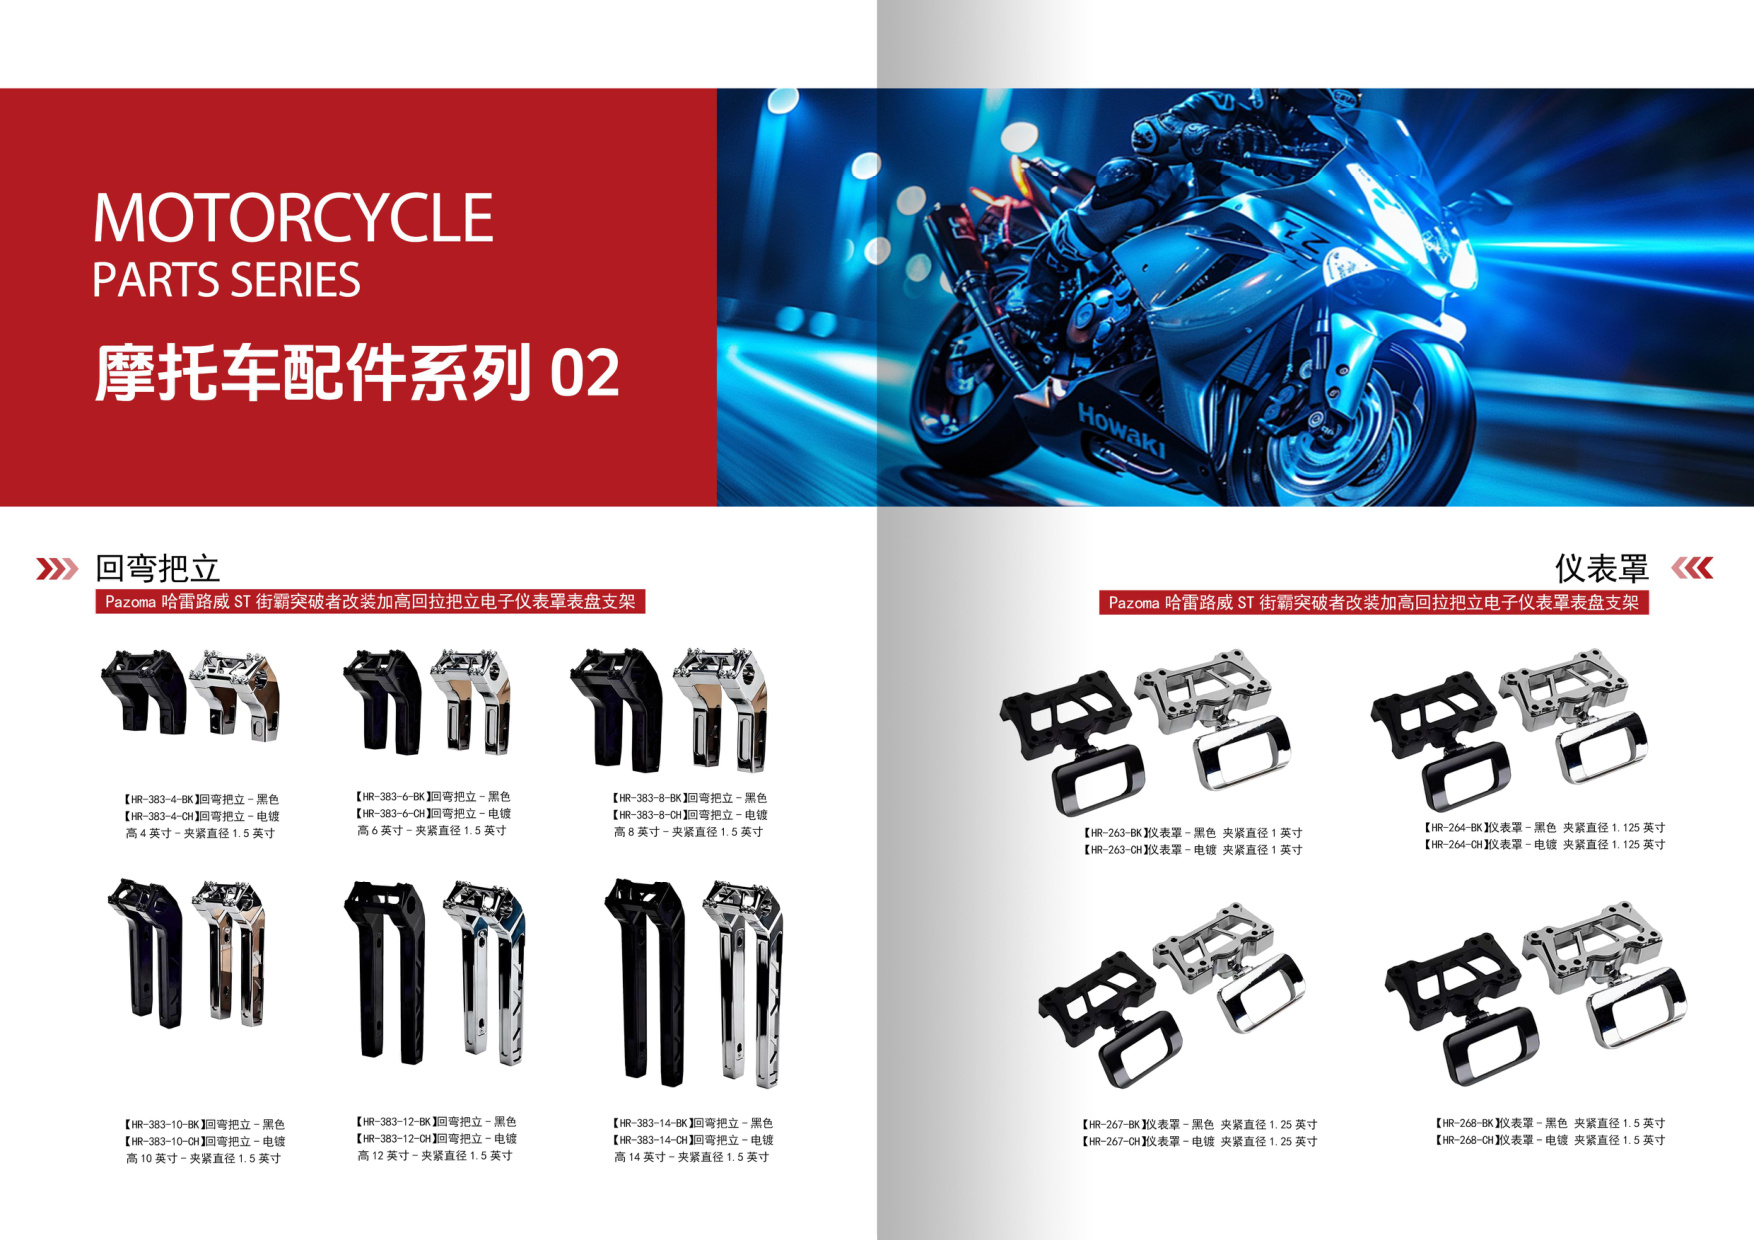
摩托车刹车系统是保障行车安全的核心部件,其配件加工精度直接关系到制动响应、磨损寿命与整车可靠性。作为一家2012年成立、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司长期服务于摩托车配件与精密CNC定制领域。本文将围绕摩托车刹车配件的加工精度要求展开专业解析,帮助采购商与工程师更清晰地把握品质控制要点。
一、为什么摩托车刹车配件对CNC加工精度要求极高?
刹车配件在高温、高压和频繁摩擦的工况下工作,任何微小的尺寸偏差都可能导致制动跑偏、异响、拖滞甚至失灵。例如刹车卡钳活塞孔的圆度若超差,会造成密封圈受力不均,引发漏油;刹车盘安装面的平面度不足,则会导致制动抖动。因此,从材料选择到数控车床加工,每一个环节都需要严格的精度控制。对于铝合金CNC加工而言,材料的热膨胀系数、切削参数与刀具路径都会影响最终尺寸稳定性。
二、摩托车刹车配件关键精度指标解析
1. 尺寸公差与配合精度
刹车卡钳活塞孔与活塞的配合间隙通常需控制在0.02-0.05mm之间,过大导致漏油,过小则活塞回位不畅。刹车盘安装孔的孔径公差一般要求IT7级,位置度需在0.05mm以内。这些要求依赖高刚性数控车床加工与精密CNC定制工艺来实现。
2. 形位公差(圆度、圆柱度、平面度)
活塞孔的圆度通常要求≤0.005mm,圆柱度≤0.008mm;刹车盘摩擦面的平面度需≤0.03mm,否则制动时会产生脉冲式制动力。江门富兴旺五金采用高精度CNC加工中心,配合三坐标测量仪进行全检,确保形位公差达标。
3. 表面粗糙度
活塞孔内壁粗糙度Ra需≤0.4μm,以降低密封圈磨损;刹车盘摩擦面Ra需≤1.6μm,兼顾摩擦系数与排屑。铝合金CNC加工时,通过优化切削液与刀具涂层,可稳定达到Ra0.8μm以内。
三、CNC加工如何保障刹车配件精度?
1. 设备与工艺选型
针对摩托车配件中的刹车卡钳、刹车主泵、刹车盘等,江门CNC加工厂通常采用车铣复合中心与高精度数控车床加工。对于复杂油路孔,则使用加工中心配合四轴转台,减少装夹次数,避免累积误差。
2. 刀具与切削参数管理
铝合金CNC加工推荐使用金刚石涂层刀具,切削速度控制在300-500m/min,进给量0.05-0.1mm/r,以抑制积屑瘤并提升表面质量。精密CNC定制过程中,需根据材料批次调整参数,并定期检测刀具磨损。
3. 在线检测与补偿
富兴旺五金在CNC加工机台上配备在线测头,实时反馈尺寸偏差并自动补偿刀补,使批量生产的一致性控制在±0.01mm以内。此外,每批次产品均留存三坐标检测报告,实现全程可追溯。
四、选择江门CNC加工厂的四大优势
江门市富兴旺五金有限公司自2012年成立以来,深耕摩托车配件与精密CNC定制,具备以下优势:
- 规模保障:2000㎡厂房,100+台CNC设备,月产能可达50万件以上。
- 工艺全面:涵盖数控车床加工、铝合金CNC加工、车铣复合、钻孔攻牙等,满足刹车配件全工序需求。
- 品质稳定:通过ISO9001质量管理体系,配备三坐标、粗糙度仪、气密性测试仪等检测设备。
- 成本优化:珠三角产业集群优势,从原材料到表面处理一站式完成,交期快、性价比高。
五、结语:精度决定安全,专业成就品质
摩托车刹车配件的加工精度是行车安全的第一道防线。无论是刹车卡钳的活塞孔,还是刹车盘的平面度,都需要专业的CNC加工能力与严格的过程控制。江门市富兴旺五金有限公司作为经验丰富的江门CNC加工厂,致力于为全球客户提供高精度摩托车配件与精密CNC定制服务。如果您有刹车配件或其它铝合金CNC加工需求,欢迎发送图纸至我们的邮箱或点击在线咨询,我们将为您提供免费报价与工艺评估。
行动号召:立即发送您的2D/3D图纸,富兴旺五金工程师将在24小时内提供DFM分析与免费报价!