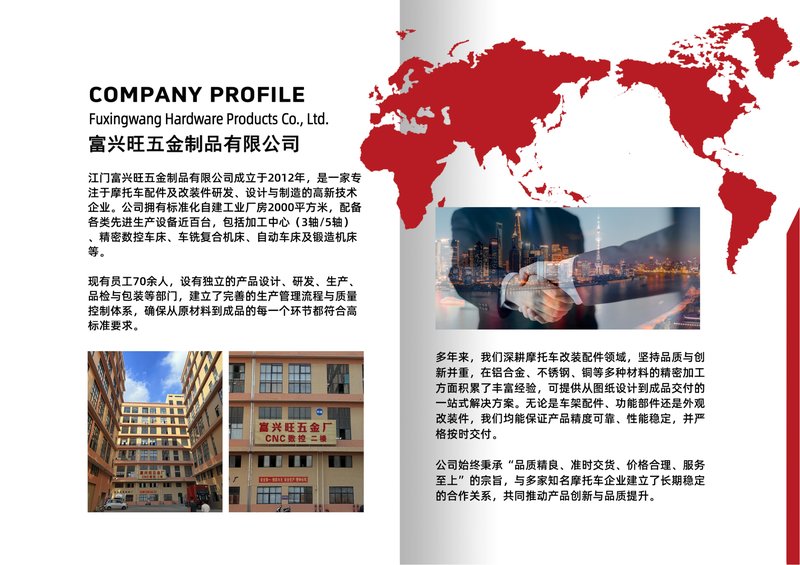
在制造业转型升级的浪潮中,CNC加工已成为精密零件制造的核心手段。无论是摩托车配件的大批量生产,还是精密CNC定制的单件小批量任务,夹具设计都直接决定了加工精度、效率与成本。江门市富兴旺五金有限公司自2012年成立以来,深耕CNC精密加工领域,拥有2000㎡厂房与100+台CNC设备,在加工中心夹具设计方面积累了丰富经验。本文将分享我们的实战心得,帮助您更好地理解夹具设计对CNC加工品质的影响。
一、夹具设计为何是CNC加工的第一道门槛?
许多客户在询价时往往只关注机床品牌与刀具,却忽略了夹具的重要性。实际上,夹具承担着定位与夹紧两大核心功能。定位不准,再高精度的数控车床加工也无法保证尺寸一致性;夹紧不当,铝合金CNC加工中极易产生变形,导致批量报废。尤其在摩托车配件生产中,如发动机箱体、刹车泵、轮毂等零件,往往形状复杂、壁厚不均,对夹具的刚性与自适应能力要求极高。
1.1 定位基准的选择原则
我们通常遵循“基准统一”与“基准重合”原则。对于需要多工序加工的零件,尽量使设计基准、工艺基准与定位基准一致,减少累积误差。例如加工摩托车铝合金联板时,优先以已加工的主轴孔与底面作为定位基准,一次装夹完成多个面的CNC加工,避免二次装夹带来的误差。
1.2 夹紧力的平衡与变形控制
夹紧力并非越大越好。对于薄壁类精密CNC定制零件,我们采用多点浮动夹紧与真空吸附相结合的方式,配合千分表监测变形量。在铝合金CNC加工中,合理布置夹紧点,使力系平衡,可有效将变形量控制在0.02mm以内。
二、针对不同零件类型的夹具实战方案
江门CNC加工厂面对的需求多样,下面结合典型零件分享夹具设计思路。
2.1 摩托车配件:专用夹具提升效率
摩托车配件如化油器本体、气缸头等,批量大、结构相似。我们设计专用气动夹具,配合数控车床加工与加工中心联线,实现快速装夹。例如气缸头加工中,采用一面两销定位,气动压板夹紧,单件装夹时间从3分钟缩短至40秒,同时保证位置度0.05mm以内。
2.2 精密CNC定制:柔性夹具应对多变需求
对于科研样件或小批量精密CNC定制,我们采用模块化柔性夹具系统。基础板配合可调定位块、标准压板,可根据图纸快速重组。结合零点定位系统,实现不同机床间的快速切换,减少重复找正时间。这让我们在面对铝合金CNC加工的非标零件时,依然能保持高精度与短交期。
2.3 异形零件:3D打印与仿形夹具
遇到复杂曲面零件,传统夹具难以定位。我们利用3D打印制作随形软爪或支撑块,贴合零件轮廓,增大接触面积,既保护表面又提高刚性。该方法在无人机配件、光学结构件的CNC加工中效果显著。
三、夹具设计中的常见误区与改进措施
根据多年经验,我们总结出以下常见问题,供同行参考。
3.1 忽视排屑与冷却
夹具设计若未考虑排屑通道,切屑堆积会划伤已加工表面,甚至顶伤工件。我们在夹具上增加倾斜排屑面与冷却液喷淋孔,确保铝合金CNC加工中切屑顺畅排出。
3.2 过度依赖通用夹具
通用虎钳、压板虽然灵活,但刚性有限。对于精度要求高的摩托车配件,我们坚持设计专用或组合夹具,将系统刚性提升30%以上。
3.3 忽略夹具的重复定位精度
夹具磨损后定位精度下降。我们建立夹具定期检测制度,使用三坐标测量仪校验定位元件,及时更换磨损件,确保长期稳定生产。
四、富兴旺五金的夹具设计能力与承诺
江门市富兴旺五金有限公司位于广东江门,拥有100+台CNC设备,涵盖三轴、四轴及五轴加工中心,以及多台数控车床。我们不仅提供摩托车配件批量生产,更擅长精密CNC定制服务。从夹具设计、刀具选型到程序优化,我们提供一站式解决方案。无论是铝合金CNC加工还是不锈钢、铜合金加工,我们都能根据您的图纸制定高效工艺。
夹具设计是CNC加工的灵魂。一个好的夹具方案,能让数控车床加工与加工中心发挥最大潜能,降低单件成本,提升产品竞争力。我们始终坚持以技术驱动品质,以经验保障交期。
欢迎发送图纸获取免费报价! 无论您是研发新品还是寻求江门CNC加工厂合作,富兴旺五金都将为您提供专业的夹具设计与精密CNC定制服务。请将您的3D图纸或2D图纸发送至我们的邮箱或通过网站留言,我们将在24小时内回复报价与工艺建议。