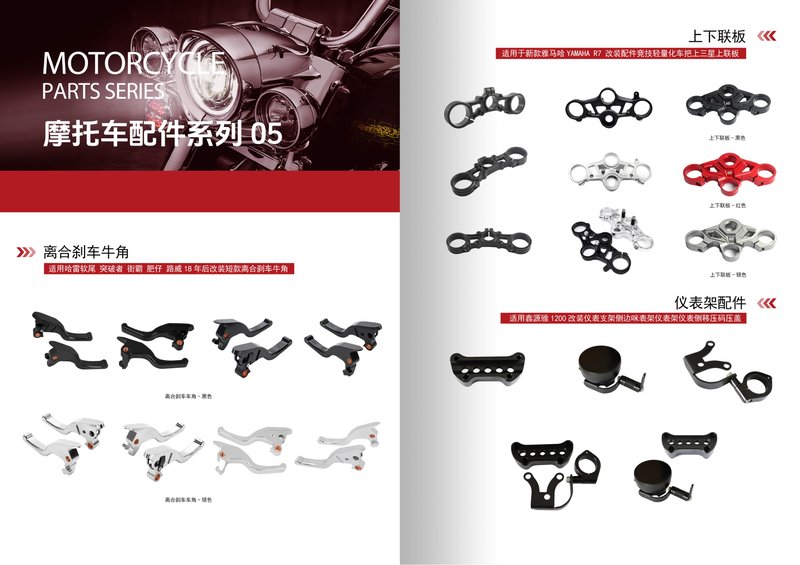
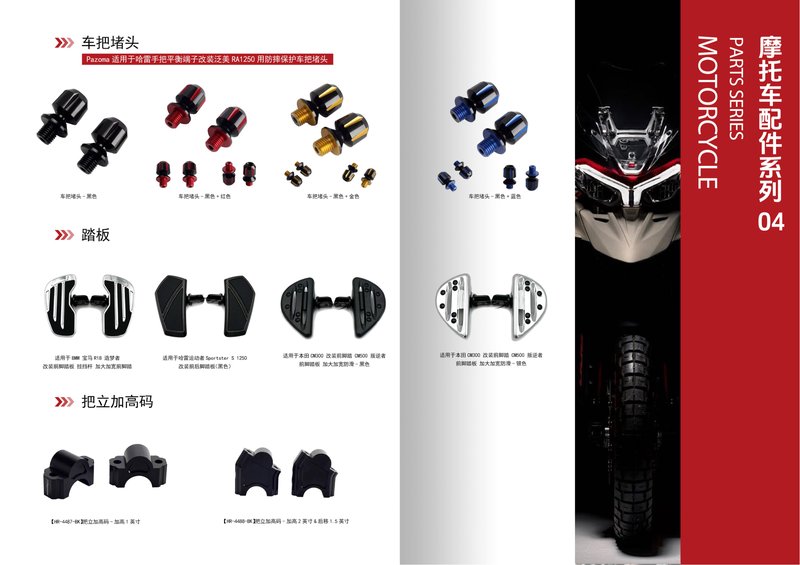
在制造业竞争日益激烈的今天,CNC加工的效率与精度直接决定了企业的交付能力和利润空间。作为一家成立于2012年、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件与精密CNC定制领域积累了丰富的实战经验。我们发现,刀具选择与寿命管理是影响加工成本、表面质量和生产节拍的关键因素。本文将从刀具材质、几何参数、涂层技术及寿命监控四个维度,分享可落地的专业建议。
一、刀具材质:匹配工件与工况的第一原则
在CNC加工中,刀具材质决定了其耐磨性、耐热性和抗冲击能力。常见的刀具材质包括高速钢、硬质合金、陶瓷和立方氮化硼。对于铝合金CNC加工,我们推荐使用金刚石涂层或未涂层的硬质合金刀具,因为铝合金粘性大、导热快,需要锋利的刃口和良好的排屑。而在摩托车配件中常见的钢件、不锈钢件加工,则应选用细晶粒硬质合金,并配合TiAlN或AlCrN涂层,以抵抗高温磨损。江门富兴旺的数控车床加工团队曾对比过不同材质刀具加工同一批刹车泵体,结果显示硬质合金刀具寿命是高速钢的5-8倍,且尺寸一致性更优。
1.1 硬质合金的牌号选择
硬质合金的硬度与韧性相互矛盾。粗加工时优先选择韧性好的牌号(如YG8),精加工时选择硬度高的牌号(如YG3X)。对于精密CNC定制中的薄壁零件,还需考虑刀具的抗震性,避免崩刃。
1.2 超硬材料的适用场景
当加工淬火钢或高硅铝合金时,立方氮化硼和聚晶金刚石刀具能显著提升寿命。但成本较高,适合大批量生产。江门富兴旺在摩托车配件的大批量订单中,会针对关键工序采用超硬刀具,单件刀具成本可降低30%以上。
二、刀具几何参数:影响排屑与切削力的隐形推手
刀具的前角、后角、螺旋角和刃口处理直接影响切削力、排屑效果和工件表面粗糙度。在CNC加工铝合金时,大前角(15°-20°)和抛光刃口能减少积屑瘤,提高表面光洁度。而加工不锈钢时,需采用较小的前角和负倒棱,以增强刃口强度。江门CNC加工厂的工程师在调试数控车床加工摩托车轮毂时,将刀具螺旋角从30°调整为45°,排屑顺畅性明显改善,刀具寿命延长了25%。
2.1 刃口钝化与强化
新刀具刃口存在微观缺陷,通过钝化处理可去除毛刺,均匀磨损。对于精密CNC定制中的镜面加工,建议采用刃口半径0.02-0.05mm的钝化刀具。反之,粗加工刀具可适当加大钝化值,提升抗冲击性。
2.2 断屑槽的设计
断屑槽直接影响切屑形态。加工铝合金时,应选用开放型断屑槽,防止切屑缠绕;加工钢件时,选用封闭型断屑槽,确保切屑折断。江门富兴旺在加工摩托车配件中的连杆时,通过优化断屑槽,将缠屑停机时间从每班2小时降至15分钟。
三、涂层技术:延长刀具寿命的利器
涂层是刀具的“外衣”,能显著降低摩擦系数和切削温度。常见的涂层包括TiN、TiCN、TiAlN、AlCrN和DLC。其中,TiAlN涂层抗氧化温度达800℃,适合高速干切削;AlCrN涂层在高温下硬度更高,适合加工不锈钢和高温合金;DLC涂层摩擦系数极低,是铝合金CNC加工的理想选择。江门市富兴旺五金有限公司在精密CNC定制中,针对铝合金零件批量采用DLC涂层刀具,刀具寿命提升3倍,且工件表面无划伤。
3.1 涂层与冷却方式的协同
涂层刀具并非万能。在高压冷却下,涂层可能因热冲击而剥落。因此,使用TiAlN涂层时建议配合微量润滑或干切;使用DLC涂层时,应避免水基冷却液,以防涂层水解。
3.2 多层复合涂层趋势
近年来,多层复合涂层(如TiN+TiAlN+AlCrN)成为主流,兼顾耐磨性与韧性。江门CNC加工厂在加工摩托车配件中的齿轮坯时,采用复合涂层刀具,单刃寿命从200件提升至650件,换刀频率大幅降低。
四、寿命监控与换刀策略:从经验到数据
刀具寿命管理不能仅凭“听声音、看铁屑”。科学的监控手段包括:切削力监测、声发射监测、主轴功率监测和机器视觉磨损检测。对于中小批量精密CNC定制,建议采用定时换刀与状态监测结合的方式。江门富兴旺在数控车床加工中,为每把刀具建立寿命档案,记录切削参数、加工件数和磨损量,通过统计分析确定最佳换刀点,避免过早换刀造成浪费或过晚换刀导致废品。
4.1 刀具磨损形态与对策
常见磨损包括后刀面磨损、月牙洼磨损、崩刃和积屑瘤。后刀面磨损是正常磨损,达到VB=0.3mm时应换刀;月牙洼磨损多因高温,需降低切削速度;崩刃则需检查刀具几何参数和机床刚性;积屑瘤可通过提高切削速度或使用涂层刀具解决。
4.2 数字化刀具管理
引入刀具管理系统,为每把刀具配备二维码,记录使用时长和加工材料。江门市富兴旺五金有限公司通过数字化管理,将刀具库存成本降低了18%,换刀时间缩短了30%。
五、实战案例:摩托车配件加工中的刀具优化
以摩托车刹车盘为例,材料为HT250铸铁,要求平面度0.02mm,表面粗糙度Ra1.6。原工艺采用普通硬质合金刀具,寿命仅80件,且频繁换刀导致尺寸波动。江门富兴旺技术团队改用AlCrN涂层硬质合金刀具,调整切削速度至180m/min,进给量0.15mm/r,并采用高压冷却。结果刀具寿命提升至320件,表面粗糙度稳定在Ra1.2,单件成本下降22%。
另一个案例是铝合金CNC加工摩托车手把。由于铝合金易粘刀,原用高速钢刀具加工后需抛光。后改用DLC涂层硬质合金刀具,配合10°前角和30°螺旋角,一次加工即达到Ra0.8,省去抛光工序,交期缩短2天。
六、总结与行动号召
刀具选择与寿命管理是CNC加工中系统性工程,需要综合考虑工件材料、机床性能、冷却方式和生产批量。江门市富兴旺五金有限公司作为专业的江门CNC加工厂,拥有100+台CNC设备和12年摩托车配件与精密CNC定制经验,能够为您提供从刀具选型到工艺优化的全流程支持。无论您需要铝合金CNC加工、数控车床加工还是复杂精密零件定制,我们都欢迎您发送图纸,获取免费报价。让我们用专业的刀具管理,为您的产品降本增效。