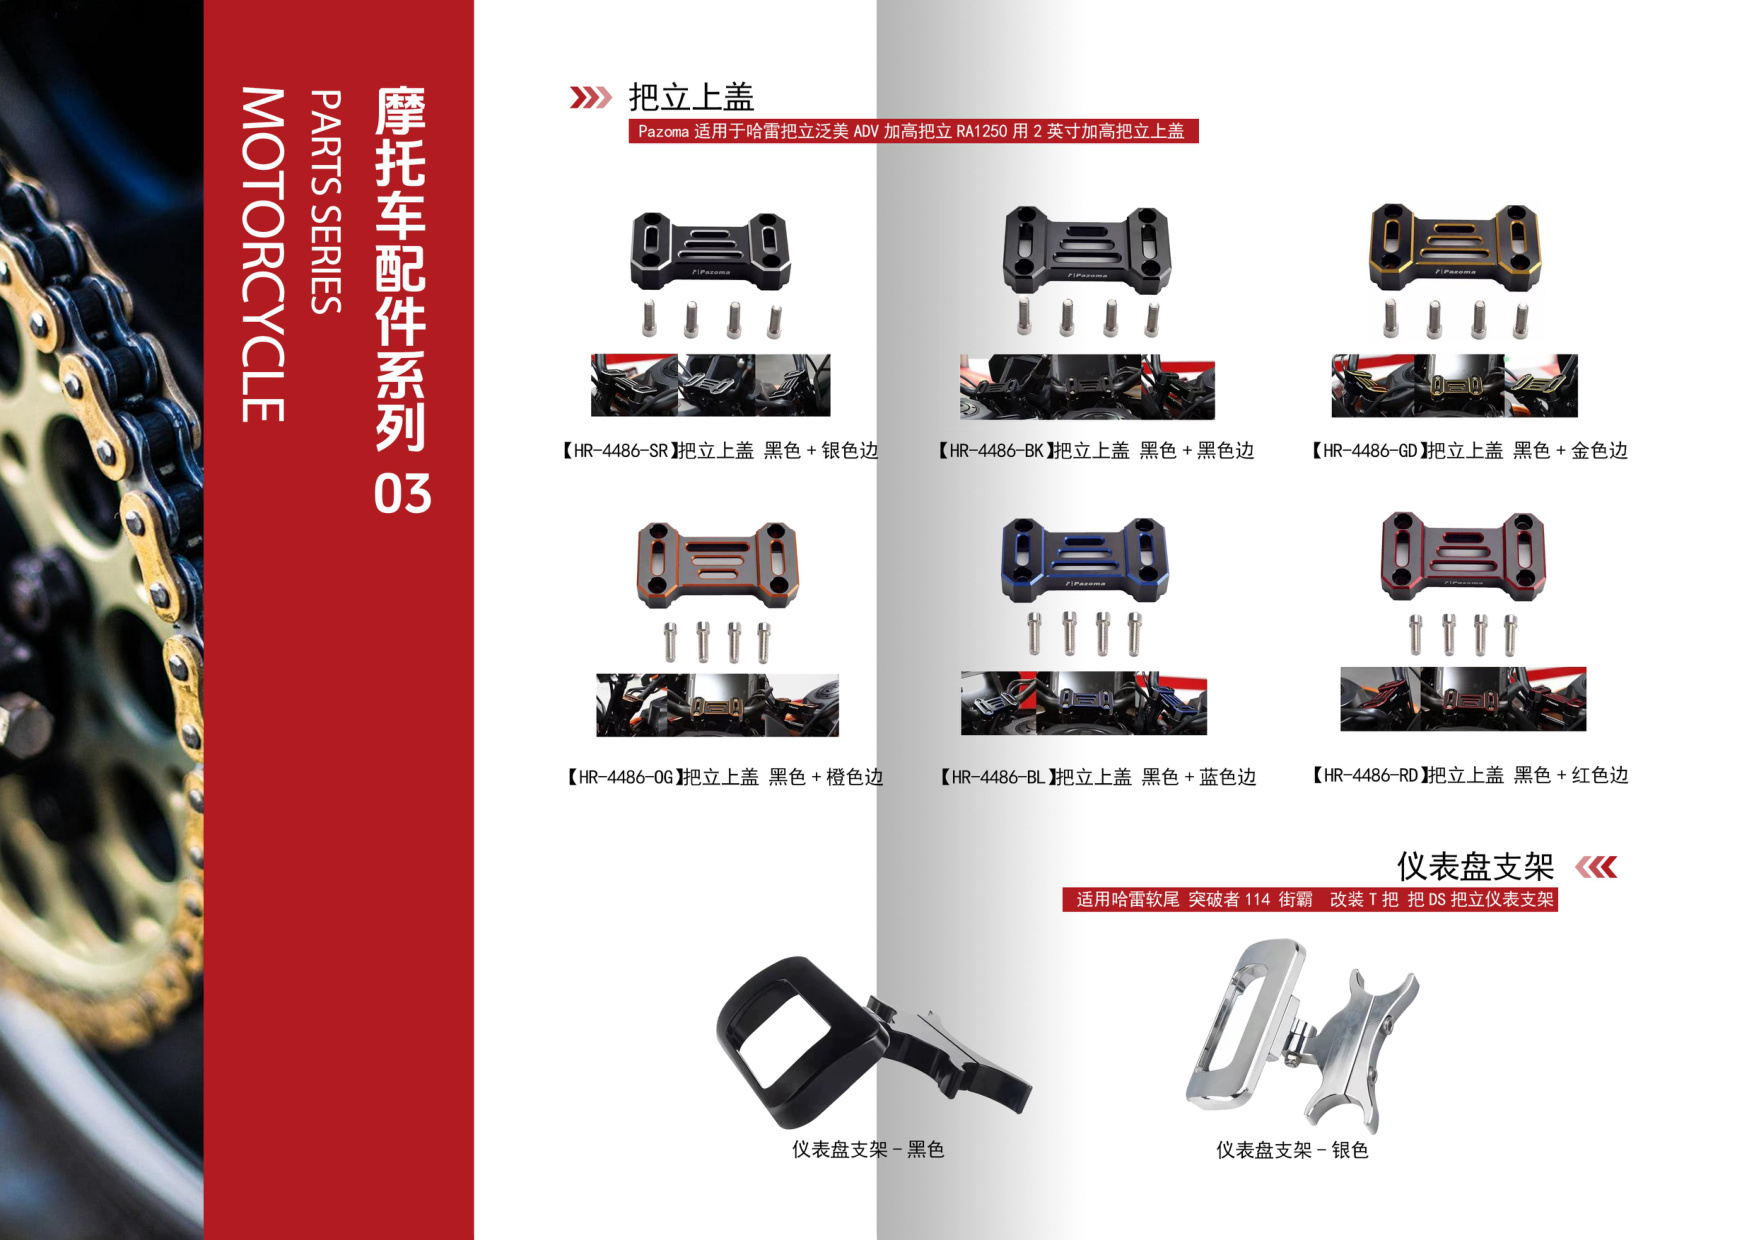
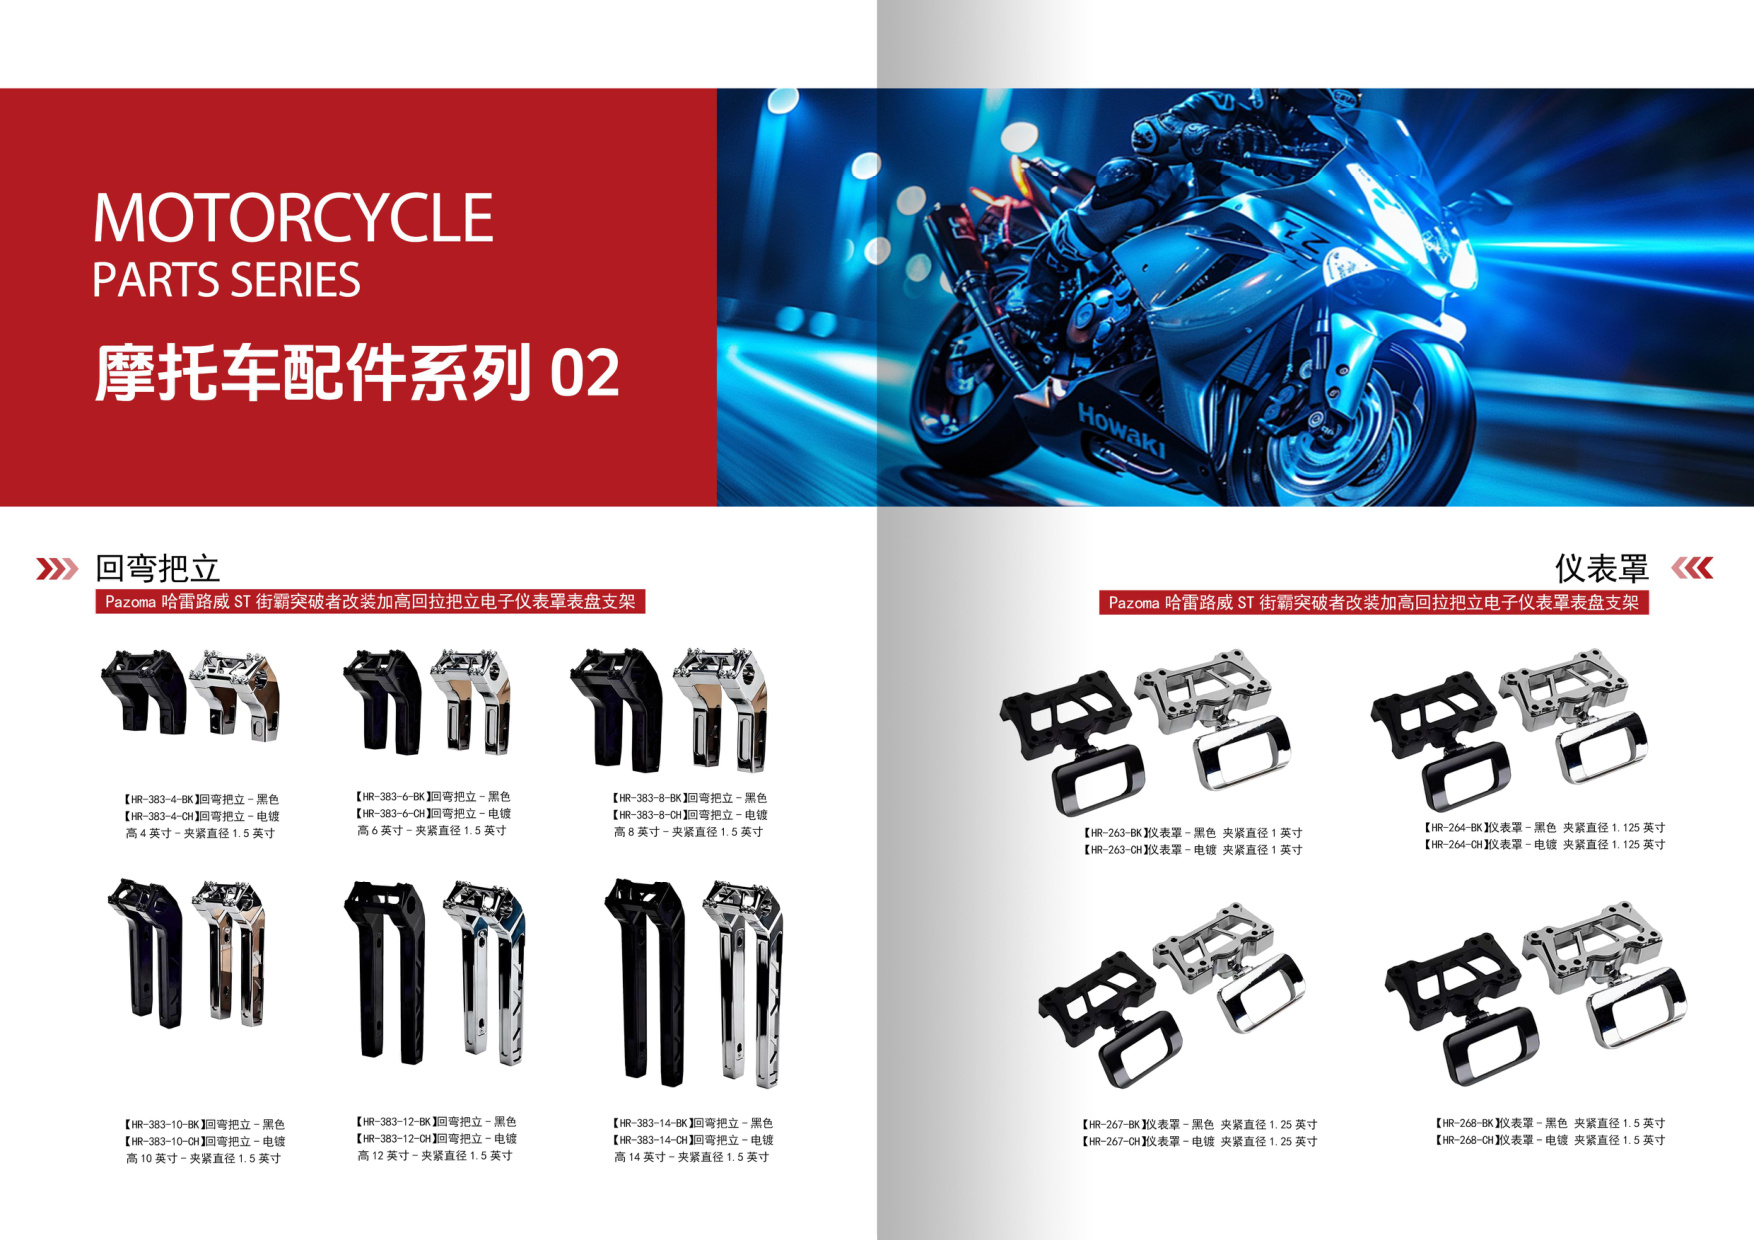
在精密制造领域,CNC加工后的零件表面质量直接影响产品的装配性能、使用寿命和外观档次。作为一家成立于2012年、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件与精密CNC定制加工中,积累了丰富的去毛刺与抛光实战经验。本文将系统解析这两项关键工艺,帮助您理解如何通过细节处理提升零件价值。
为什么去毛刺与抛光在CNC加工中至关重要?
CNC加工,尤其是数控车床加工和铝合金CNC加工,不可避免地会在零件边缘、交叉孔、螺纹等处产生毛刺。这些微小凸起看似无害,实则危害巨大:
- 影响装配精度:毛刺会导致零件无法紧密配合,甚至划伤配合面。
- 降低疲劳强度:毛刺处易产生应力集中,成为裂纹源,对摩托车配件等动态受力零件尤为危险。
- 影响清洁度:毛刺脱落会污染液压系统、润滑系统,导致早期磨损。
- 损害外观与手感:对于外观件,毛刺和刀纹直接影响客户体验。
因此,专业的精密CNC定制服务必须包含严格的去毛刺与抛光工序,这也是衡量一家江门CNC加工厂综合能力的重要标准。
精密零件去毛刺的常用工艺方法
针对不同材料、结构和批量,富兴旺五金采用多样化的去毛刺方案,确保高效且不损伤零件精度。
1. 手工去毛刺
对于复杂内腔、交叉孔或小批量精密CNC定制零件,经验丰富的技师使用专用刮刀、油石、锉刀进行手工处理。优点是灵活、成本低,但对人员技能要求高,一致性依赖经验。
2. 机械去毛刺
利用毛刷机、砂带机、倒角机等设备,适合边缘规则、批量较大的摩托车配件。例如,铝合金CNC加工后的外壳,可通过尼龙刷盘快速去除锐边,同时获得均匀的亚光效果。
3. 热能去毛刺(TEM)
将零件置于密闭舱内,通入氢氧混合气体点燃,瞬间高温(约3000℃)使毛刺燃烧去除。特别适合不锈钢、铁基合金的复杂零件,如发动机喷油嘴、液压阀体。但需注意控制温度,避免零件退火。
4. 电解去毛刺
利用电化学原理,将工件作为阳极,工具作为阴极,毛刺部位电流密度大而优先溶解。适用于硬质合金、铜合金及高精度数控车床加工件,可保持基体尺寸不变。
5. 磨粒流去毛刺
半固态磨料在压力下往复通过零件内孔,实现去毛刺和倒圆角。对交叉孔、深孔效果显著,常用于精密CNC定制的液压件和燃油系统零件。
抛光工艺:从功能到镜面的进阶
去毛刺后,抛光可进一步降低表面粗糙度,提升耐腐蚀性和美观度。富兴旺五金根据零件用途,提供多种抛光选择。
机械抛光
使用砂轮、抛光轮配合抛光膏,逐步从粗抛到精抛。对于铝合金CNC加工件,先经400#砂纸打磨,再用白布轮加氧化铝抛光膏,可获得Ra0.05μm的镜面效果。注意控制压力与转速,避免过热变形。
化学抛光
将零件浸入化学溶液,通过选择性溶解使表面平整。适合形状复杂、批量大的摩托车配件,如铝制把手、盖板。效率高,但溶液需环保处理。
电解抛光
在电解液中,工件为阳极,表面微观凸起优先溶解,获得光亮且耐蚀的表面。常用于不锈钢精密CNC定制零件,如医疗器械、食品机械配件。可显著提高清洁度和抗腐蚀性。
振动抛光
将零件与抛光磨块、研磨液放入振动光饰机,通过三维振动实现去毛刺与抛光一体化。适合中小型冲压件、压铸件,如摩托车链轮、小支架。一致性好,适合批量生产。
富兴旺五金的工艺控制要点
作为专业的江门CNC加工厂,我们在去毛刺与抛光环节坚持以下原则:
- 图纸分析先行:收到客户图纸后,工艺工程师会标注关键边缘、孔口和表面要求,制定专属去毛刺抛光路线。
- 防变形与尺寸保护:对薄壁、细长零件,采用柔性磨料或电解工艺,避免机械力导致变形。
- 清洁度控制:抛光后必须进行超声波清洗,去除残留磨料和抛光膏,确保零件无二次污染。
- 检测验证:使用放大镜、粗糙度仪、影像仪抽检,确保毛刺去除彻底且不影响尺寸公差。
结语:细节决定品质,专业成就信赖
在竞争激烈的CNC加工行业,去毛刺与抛光虽是后道工序,却直接决定零件的最终品质。江门市富兴旺五金有限公司凭借13年经验、100+台CNC设备和2000㎡厂房,为摩托车配件及精密CNC定制客户提供从数控车床加工、铝合金CNC加工到去毛刺抛光的一站式服务。无论您需要小批量试制还是大批量生产,我们都能以严谨工艺保障每一件产品的光洁度与精度。
欢迎发送您的图纸或样品,我们将免费为您报价并提供工艺建议。立即联系富兴旺五金,让精密制造更省心!