为什么CNC车削与铣削的搭配决定加工成败
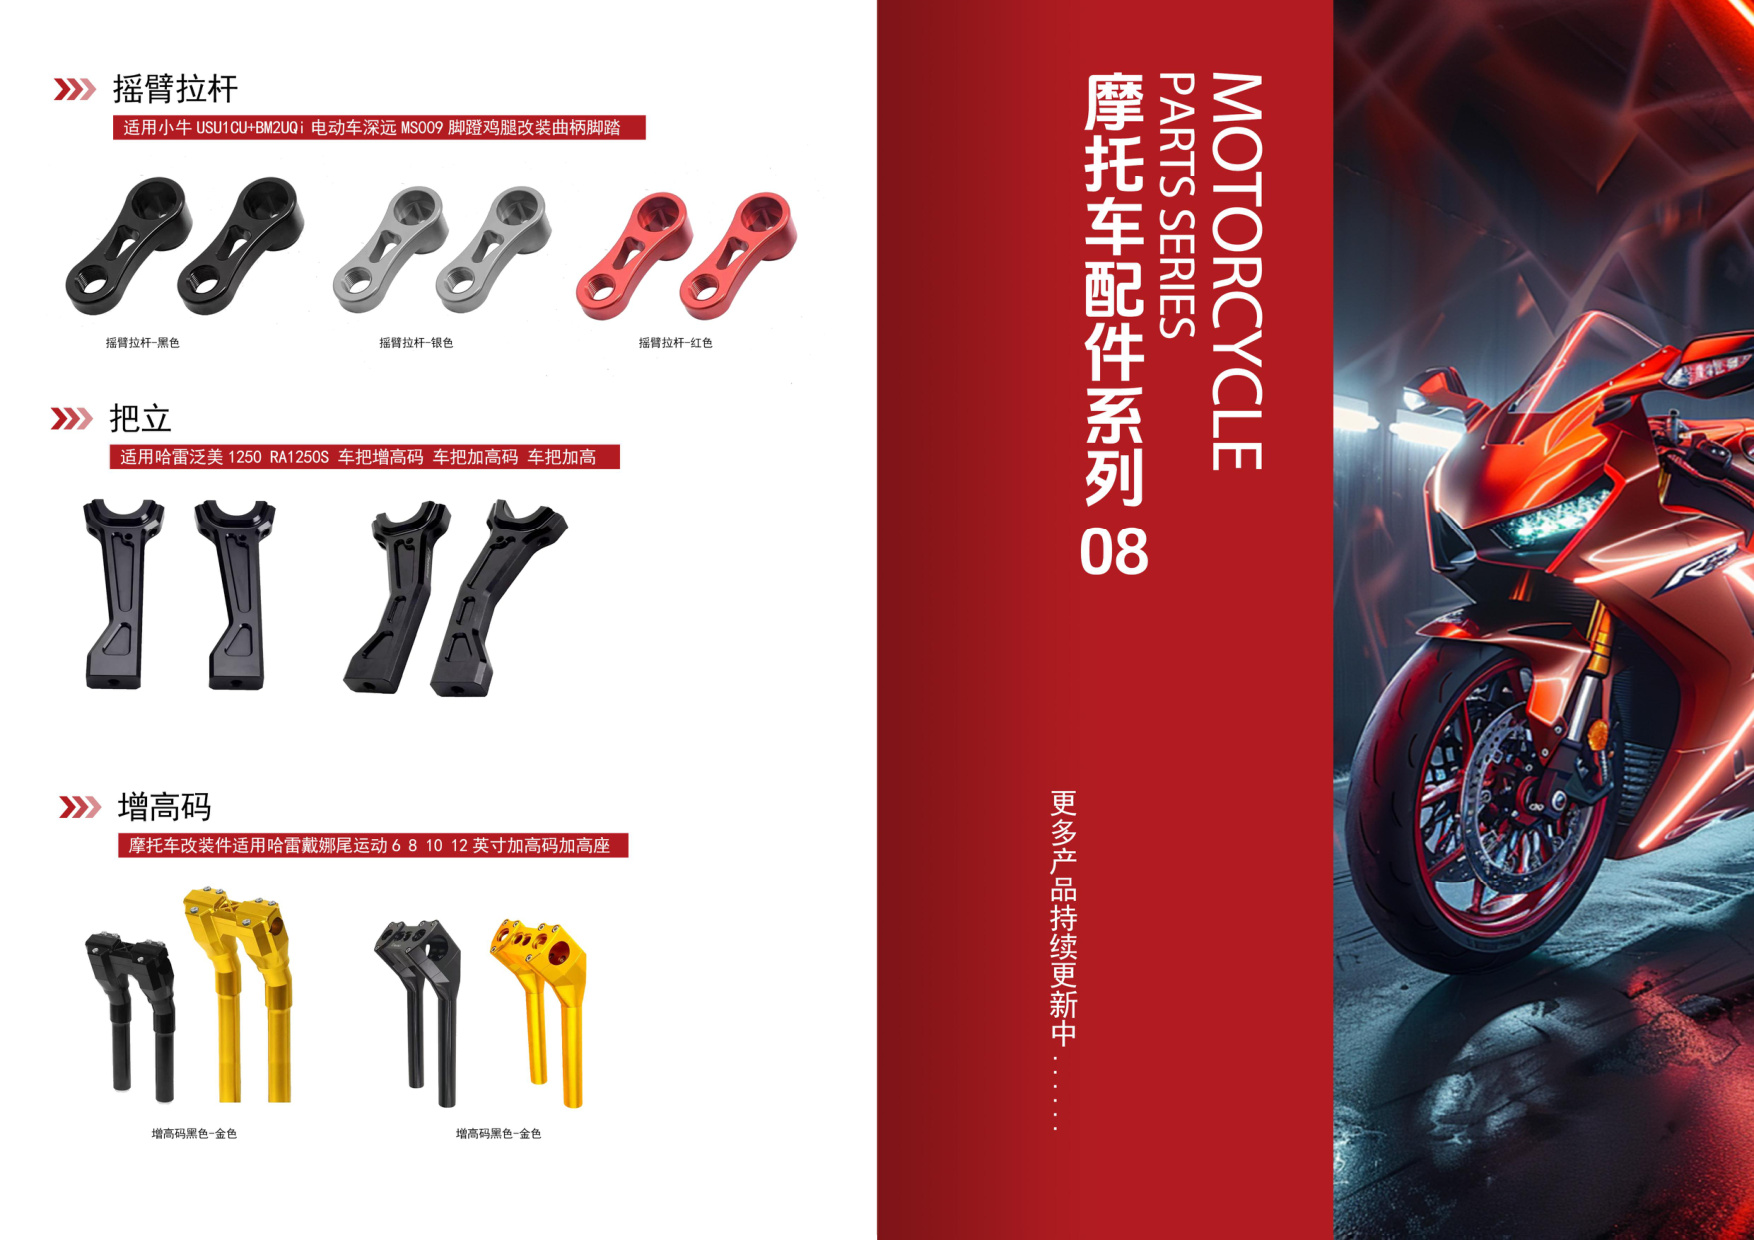
在精密CNC定制领域,很多零件并非单纯用车削或铣削就能完成。例如摩托车配件中的轮毂、刹车泵体、发动机连接件,既有回转体特征,又有偏心孔、侧槽或异形法兰。如果工艺搭配不当,轻则多次装夹导致精度流失,重则报废材料、延误交期。江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房与100+台CNC设备,在CNC加工实践中总结出一套车铣搭配方法,本文从实际案例出发,为您拆解关键要点。
先分清:车削与铣削各自擅长什么
数控车床加工的优势
数控车床加工主要针对回转体零件,工件旋转、刀具直线进给,适合加工外圆、内孔、端面、螺纹和锥面。它的效率高、圆度好,特别适合铝合金CNC加工中大批量的轴类、套类、活塞类零件。对于摩托车配件中的减震器管、轮轴、衬套,车削往往是第一道工序。
铣削的核心能力
铣削则是刀具旋转、工件固定或移动,擅长平面、沟槽、齿形、曲面和异形轮廓。加工中心还能完成钻孔、攻丝、镗孔等复合任务。当零件需要多个方向的平面、键槽或安装孔时,铣削是不可替代的。
简单说:车削做“圆”,铣削做“方”和“异形”。但真正体现江门CNC加工厂水平的,是如何把两者无缝衔接。
三种典型搭配方式与适用场景
1. 先车后铣:最稳妥的经典路线
先用数控车床加工出回转体基体,再以车削端面或内孔定位,在加工中心上铣削侧平面、槽和孔系。这种方式适合精度要求中等、批量较大的摩托车配件,如刹车盘、链轮座。关键在于设计专用夹具,保证二次装夹的同轴度。富兴旺五金常用软爪或涨套定位,将同轴度控制在0.02mm以内。
2. 先铣后车:解决异形毛坯的定位难题
当毛坯是铸件或锻件,表面不规则时,先铣出一个基准面或基准孔,再上车床加工回转特征。例如摩托车发动机箱体,先铣底面和定位销孔,再车削轴承孔。这种搭配能避免车削时因毛坯偏心产生断续切削,延长刀具寿命。
3. 车铣复合:一次装夹完成多面加工
对于精度要求高、形状复杂的精密CNC定制零件,我们推荐使用车铣复合机床或带Y轴的车削中心。一次装夹即可完成车外圆、铣扁、钻孔、攻丝,消除多次装夹误差。富兴旺五金配备多台车铣复合设备,在铝合金CNC加工中可将位置精度稳定在±0.01mm,特别适合高端摩托车配件如改装手柄、脚踏板等。
搭配时必须注意的四个工艺细节
基准统一原则
车削和铣削的定位基准尽量统一。如果车削以中心孔定位,铣削时也应优先使用中心孔或与之有严格位置关系的面。否则基准转换会引入累积误差。
切削参数与刀具匹配
铝合金CNC加工中,车削宜用高正前角刀片、高转速大进给;铣削则用三刃或四刃铝专用铣刀,避免积屑瘤。钢件则相反,需降低转速、使用涂层刀具。江门CNC加工厂在排产时,会根据材料硬度动态调整参数。
去毛刺与清洁
车削产生的毛刺往往在端面,铣削毛刺在棱边。搭配加工时,建议在每道工序后增加去毛刺工步,尤其是精密CNC定制的摩托车配件,毛刺会影响装配和油路清洁度。
热处理与应力释放
若零件需要热处理,粗加工后应安排去应力工序,再精车精铣。否则后续变形会让车铣配合功亏一篑。
江门富兴旺五金的车铣搭配实践
作为一家深耕摩托车配件与精密CNC定制十余年的江门CNC加工厂,富兴旺五金拥有100+台CNC设备,包括数控车床、加工中心、车铣复合中心。我们为某摩托车品牌加工的铝合金联板,原工艺为车削后两次铣削,同轴度超差率8%。经优化为车铣复合一次装夹,同轴度稳定在0.015mm,效率提升35%。类似案例证明,合理的车铣搭配能直接转化为成本与质量优势。
结语:让专业团队帮您优化工艺
CNC车削与铣削的搭配没有万能公式,需要结合零件形状、批量、材料和精度综合判断。如果您正在寻找可靠的江门CNC加工厂,或需要铝合金CNC加工、摩托车配件、精密CNC定制服务,欢迎联系江门市富兴旺五金有限公司。我们2000㎡厂房与100+台设备随时为您待命。请发送您的图纸或样品需求,我们将免费提供工艺分析与报价方案。