在精密CNC定制领域,公差是图纸上最核心的语言之一。它直接决定了零件的装配性能、制造成本和交付周期。然而,许多采购商或设计工程师在标注公差时,常陷入两个极端:要么凭感觉标得过紧,导致成本飙升;要么过于宽松,造成装配干涉。那么,CNC加工公差怎么定义才合理?本文结合江门市富兴旺五金有限公司(2012年成立,专注摩托车配件与CNC精密定制)的实战经验,从五个维度为你拆解。
一、公差不是越小越好:先理解加工能力的边界
任何数控车床加工或铣削设备都有其经济加工精度。以常见的铝合金CNC加工为例,普通三轴加工中心的定位精度通常在±0.005mm~±0.01mm,但这是机床的理论极限,并非批量生产的稳定值。若图纸上标注±0.005mm的公差,意味着需要慢走刀、多次测量、甚至恒温车间,成本可能翻倍。而标注±0.05mm时,常规加工即可稳定保证,成本显著降低。合理的做法是:先与江门CNC加工厂的工程师沟通,了解其设备能力(富兴旺拥有100+台CNC设备,覆盖从粗加工到精加工的全流程),再根据功能需求确定公差等级。
1.1 关键配合尺寸 vs 非配合尺寸
一个零件上,并非所有尺寸都同等重要。例如摩托车配件中的轴承孔、油封位、螺栓孔距,这些影响装配和性能的尺寸需要严格公差(如±0.01mm~±0.02mm);而外形轮廓、倒角、非接触面,完全可以放宽到±0.1mm甚至±0.2mm。建议在图纸上用不同符号或颜色区分关键尺寸与自由尺寸,既保证功能,又避免全盘高精度带来的浪费。
二、根据材料特性调整公差预期
不同材料在CNC加工中的热变形、弹性变形差异很大。铝合金导热快、切削力小,容易获得较高精度;不锈钢韧性大、易加工硬化,公差控制难度增加;钛合金则更甚。因此,为铝合金零件标注±0.01mm可能合理,但为钛合金零件标注同样公差就需要慎重。富兴旺在长期精密CNC定制中总结出:对于铝合金,经济公差可控制在±0.02mm以内;对于钢件,建议±0.03mm~±0.05mm;对于薄壁件,还需考虑夹持变形,适当放宽或增加工艺凸台。
三、区分线性公差与几何公差
很多图纸只标注尺寸公差,却忽略了形位公差(如平面度、垂直度、同轴度)。实际上,几何公差对装配的影响往往更大。例如一个摩托车发动机箱体,如果两个轴承孔的同轴度超差,即使孔径尺寸合格,也会导致轴承卡死。合理的做法是:对关键安装面标注平面度(如0.02mm),对旋转部件标注同轴度或圆跳动。但要注意,几何公差同样不宜过紧,例如平面度0.01mm需要精磨或研磨,而0.05mm通过精铣即可达到。与CNC加工供应商协商,找到性价比最高的方案。
3.1 基准的选择
定义几何公差时,基准必须明确且可操作。例如标注“以A面为基准,B面对A面的垂直度0.03mm”,这样加工和检测都有据可依。富兴旺的工程团队在报价前会免费审核图纸,帮助客户优化基准标注,避免因基准模糊导致反复试切。
四、考虑批量与检测成本
单件打样与批量生产的公差策略不同。单件时,操作员可以边加工边测量,甚至手动补偿;批量时,则依赖夹具稳定性和刀具寿命。如果批量订单标注了过紧的公差,需要全检或高频抽检,检测成本(如三坐标测量机)会摊入单价。合理的做法是:对于大批量零件,在保证功能的前提下,将公差放宽到CPK≥1.33的水平(即设备能力足够稳定)。富兴旺在摩托车配件量产中,常建议客户将非关键尺寸公差设为±0.1mm,关键尺寸±0.02mm,并通过首件检验+巡检控制质量。
五、参考行业标准与实际案例
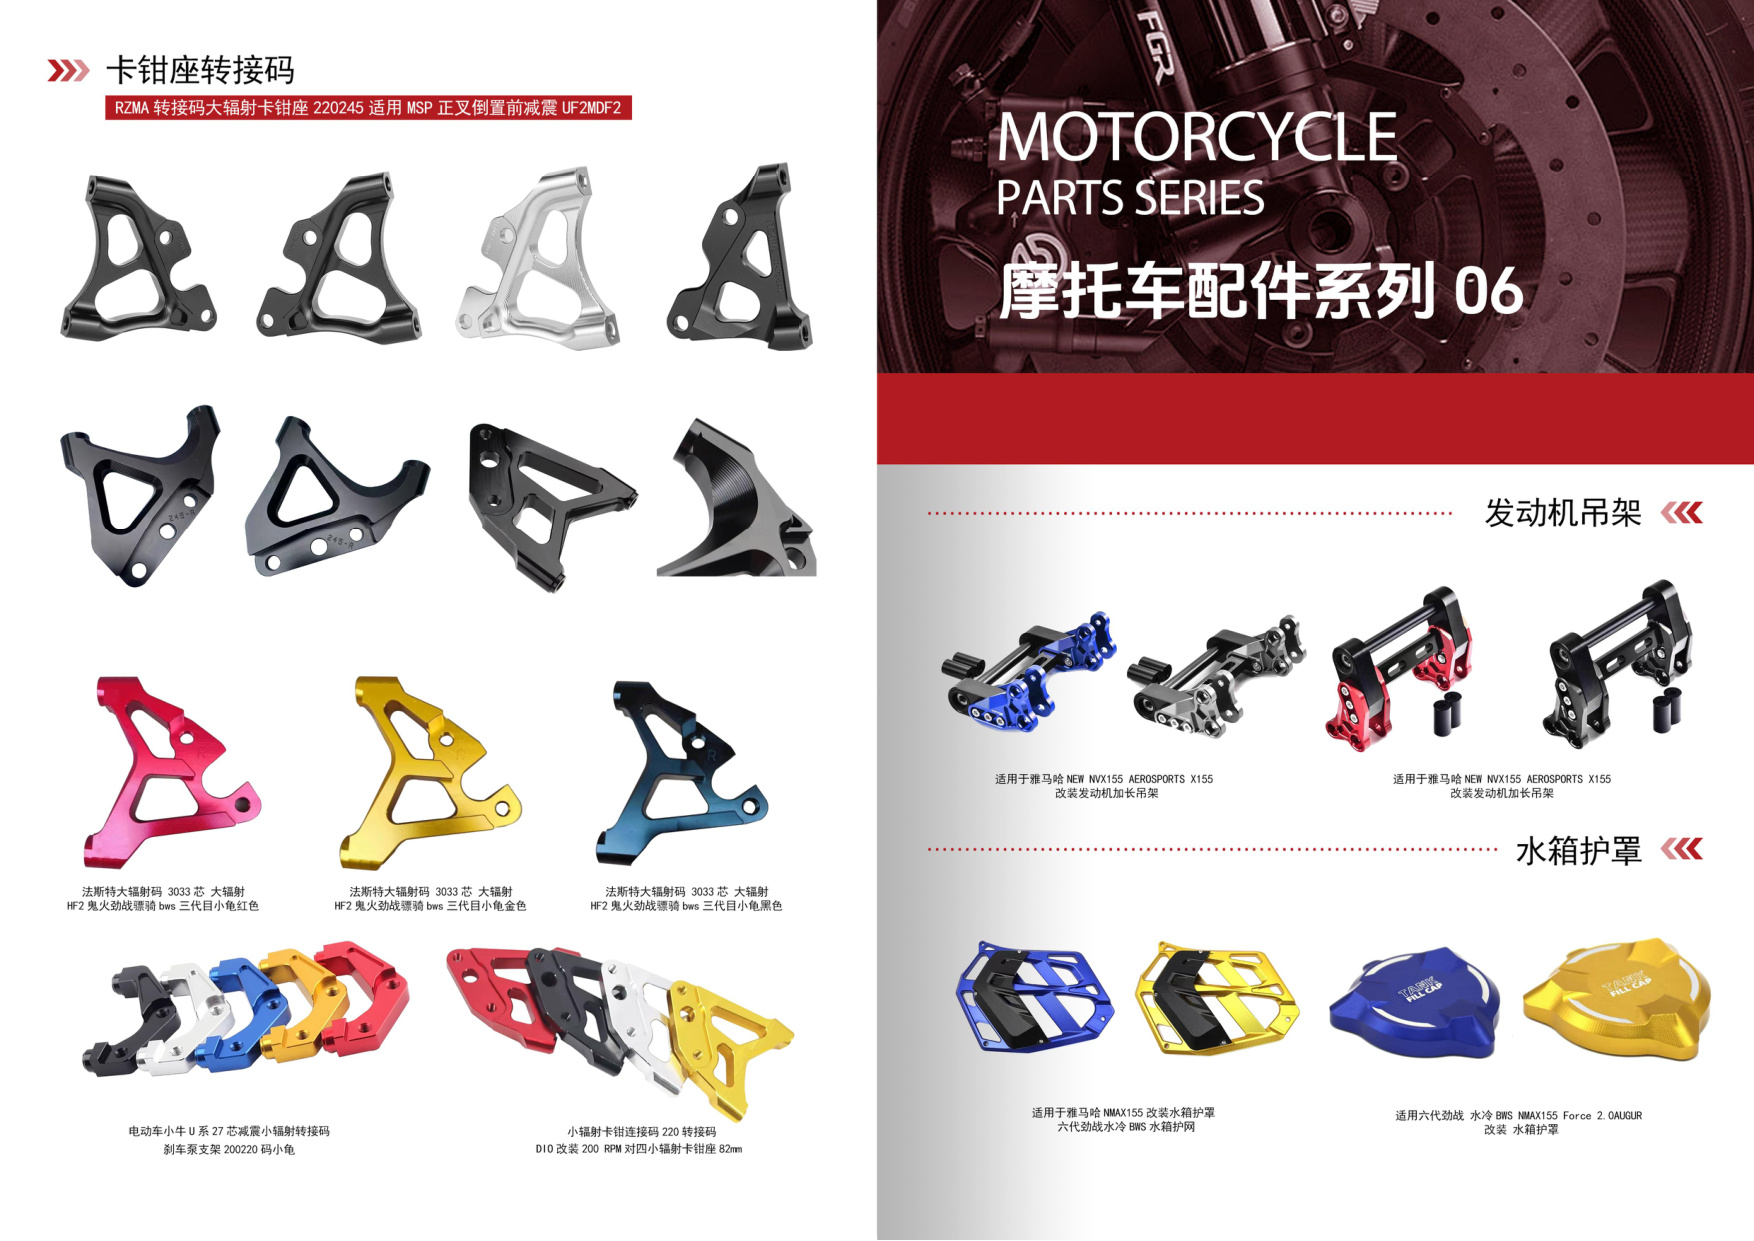
不同行业有默认的公差惯例。例如,摩托车配件中,发动机内部零件通常要求±0.01mm~±0.03mm,而车架连接件可放宽至±0.1mm。若你不确定,可以询问江门CNC加工厂是否有类似案例。富兴旺服务过众多摩托车配件客户,积累了丰富的公差数据库,能快速判断哪些公差是必要的,哪些可以优化。例如,某款铝合金刹车泵体,原图纸标注了±0.008mm的孔距,经沟通后改为±0.02mm,装配完全合格,成本降低30%。
5.1 一个实用原则:公差=功能需求+加工能力+成本平衡
总结来说,合理的公差定义需要三方协作:设计方明确功能需求,加工方评估设备能力,采购方平衡成本。作为一家拥有13年经验的精密CNC定制企业,江门市富兴旺五金有限公司建议您在图纸阶段就与加工厂沟通,利用我们的免费DFM分析服务,优化公差标注。我们拥有2000㎡厂房、100+台CNC设备,擅长铝合金CNC加工、数控车床加工以及摩托车配件制造,能为您提供从打样到量产的一站式解决方案。
行动号召:如果您正在为CNC加工公差定义而困扰,或者想获得更具性价比的加工方案,欢迎发送图纸至我们的邮箱或通过网站在线咨询。富兴旺将为您提供免费的工艺分析和报价,助您精准控制成本与质量。